-
+86-18516380392
- ООО Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг

+86-18516380392
2026-09-03
Закупка титановой шиберной задвижки с выдвижным шпинделем оптом — это не просто покупка запорной арматуры, а инвестиция в безопасность технологического процесса на десятилетия. В нашей практике мы видели, как экономия 15% на стоимости корпуса при заказе партии в 50 штук оборачивалась остановкой производственной линии через 8 месяцев из-за точечной коррозии в зоне сварного шва. Титан марки ВТ1-0 или Grade 2 требует специфических условий обработки и сварки, которые не каждый завод-изготовитель может гарантировать стабильно. Если вы ищете надежного поставщика для проектов в химической, нефтегазовой или целлюлозно-бумажной промышленности, эта статья даст вам четкий алгоритм проверки качества, понимания реальных сроков поставки и оценки рисков, скрытых в спецификациях.
Рынок промышленной арматуры перенасыщен предложениями, где под видом «титана» часто продают сплавы с низким содержанием легирующих элементов или некачественную имитацию. Наша задача — разобрать технические нюансы, которые отличают продукцию высшего сорта от брака, и объяснить, почему наличие сертификата EAC (ЕАЭС) и соответствие ГОСТ 28919-91 являются обязательными, а не желательными условиями для оптовой закупки в России и странах СНГ.
При формировании технического задания на титановую шиберную задвижку с выдвижным шпинделем оптом, инженеры часто допускают ошибку, фокусируясь только на диаметре условного прохода (DN). Критически важным параметром является марка титана и состояние материала после термообработки. Для работы в средах с хлоридами, влажным хлором или горячими кислотами мы рекомендуем использовать чистый титан ВТ1-0 (аналог ASTM Grade 2) или сплав ВТ6 (Ti-6Al-4V) для высоконагруженных узлов. Разница в цене между этими марками составляет около 30-40%, но разница в ресурсе в агрессивной среде может достигать пятикрат.
Выдвижной шпиндель (OS&Y — Outside Screw and Yoke) в титановых задвижках решает проблему коррозии резьбы внутри корпуса. В конструкциях с невыдвижным шпинделем агрессивная среда контактирует с резьбой, что приводит к заклиниванию узла. В нашей модели шпиндель перемещается поступательно, а резьба находится снаружи, защищенная смазкой и атмосферой. Это позволяет визуально контролировать положение затвора: если шпиндель поднялся — задвижка открыта. Однако, такая конструкция требует более тщательного подбора сальниковых уплотнений, так как динамическое уплотнение работает на перемещение, а не только на статическое удержание давления.
Ключевым показателем надежности является герметичность затвора. Согласно ГОСТ 9544-2015, для титановых задвижек класса герметичности «А» утечки должны быть нулевыми. На практике достижение класса «А» на титане сложнее, чем на стали, из-за склонности материала к схватыванию (гальванической коррозии) при трении металл о металл без смазки. Поэтому в качественных оптовых партиях мы используем комбинированные уплотнения: титановый клин с наплавкой из стеллита или использование полимерных вкладышей (PTFE/UHMWPE), адаптированных под коэффициент теплового расширения титана.
Сертификация играет решающую роль при таможенной очистке и приемке на объектах с повышенными требованиями безопасности. Партия должна сопровождаться паспортом качества, где указаны результаты ультразвукового контроля (УЗК) сварных швов и химический анализ каждой плавки. Отсутствие маркировки EAC на корпусе или несоответствие данных в паспорте фактическим параметрам сплава — это красный флаг. Мы сталкивались с ситуациями, когда поставщики предоставляли сертификат на партию, полученный три года назад, тогда как текущая отливка имела отклонения по содержанию железа и кислорода, что резко снижало коррозионную стойкость.
Каждый заказчик перед подписанием контракта должен запросить образец протокола испытаний на межкристаллитную коррозию (МКК). Этот тест занимает время, но он единственно верный способ убедиться, что титан не «потечет» в вашей конкретной среде. Не принимайте заверения менеджеров о том, что «титан везде стоит». Титан чувствителен к восстановительным кислотам (например, соляной) при высоких концентрациях и температурах, и здесь требуется либо легирование, либо футеровка.
Выбор материала корпуса часто становится камнем преткновения при согласовании бюджета проекта. Чтобы принять обоснованное решение, необходимо рассматривать не начальную стоимость изделия, а совокупную стоимость владения (TCO) на горизонте 10 лет. Ниже приведена детальная таблица сравнения титановой задвижки с аналогами из нержавеющей стали AISI 316L и дуплексной стали SAF 2205, основанная на наших полевых данных эксплуатации в химическом производстве.
| Параметр сравнения | Титан (ВТ1-0 / Gr.2) | Нерж. сталь (AISI 316L) | Дуплекс (SAF 2205) |
|---|---|---|---|
| Стоимость закупки (опт) | Высокая (база 100%) | Низкая (~35-40% от титана) | Средняя (~60-70% от титана) |
| Стойкость к хлоридам | Исключительная (до кипения) | Низкая (риск питтинга при >60°C) | Высокая (до 80-90°C) |
| Удельный вес | 4.5 г/см³ (легче стали на 45%) | 7.9 г/см³ | 7.8 г/см³ |
| Срок службы в морской воде | > 25 лет без коррозии | 3-5 лет (требует замены) | 10-15 лет |
| Ремонтопригодность | Сложная (требует аргоновой сварки) | Простая | Средняя (риск образования сигма-фазы) |
| Основной риск отказа | Водородное охрупчивание при катодной защите | Щелевая коррозия под прокладками | Коррозионное растрескивание под напряжением |
Из таблицы видно, что титан проигрывает в цене на этапе закупки, но выигрывает в сроке службы и весе. Снижение веса на 45% критично для монтажа на высотных эстакадах или морских платформах, где стоимость установки килограмма конструкции может превышать стоимость самого металла. Один из наших клиентов, модернизировавший установку обессоливания нефти, заменил стальные задвижки на титановые. Первоначальные затраты выросли на 200%, но за 4 года они сэкономили 120% этой суммы за счет отсутствия простоев на замену проржавевших узлов и снижения нагрузки на опорные конструкции.
Однако есть сценарии, где титан не оправдан. Если среда нейтральна, температура не превышает 40°C, а доступ для замены арматуры свободный, использование AISI 316L будет экономически более эффективным решением. Титан также категорически нельзя использовать в безвоздушных условиях с сухим хлором или в системах с катодной защитой без специальных анодов, так как это приведет к насыщению металла водородом и его мгновенному разрушению при механической нагрузке. Это тот случай, когда «дороже» не значит «лучше» без учета контекста.
Дуплексные стали занимают нишу между ними, предлагая хорошую прочность и стойкость, но они подвержены риску образования хрупких фаз при сварке или эксплуатации в диапазоне температур 300-900°C. Титан лишен этого недостатка, но требует более квалифицированного персонала для обслуживания. При выборе оптовой партии важно понимать профиль вашего сервиса: есть ли у вас сварщики, аттестованные на работу с титаном? Если нет, переход на титановую арматуру создаст операционные риски.
Производство титановой шиберной задвижки с выдвижным шпинделем оптом кардинально отличается от литья стальной арматуры. Титан обладает высокой химической активностью при нагреве, жадно поглощая кислород, азот и водород из атмосферы. Любое нарушение технологии защиты зоны сварки или литья приводит к образованию окалины и изменению свойств металла в зоне термического влияния. Именно поэтому выбор производителя с полным циклом и глубокой экспертизой в металлургии титана становится критическим фактором успеха.
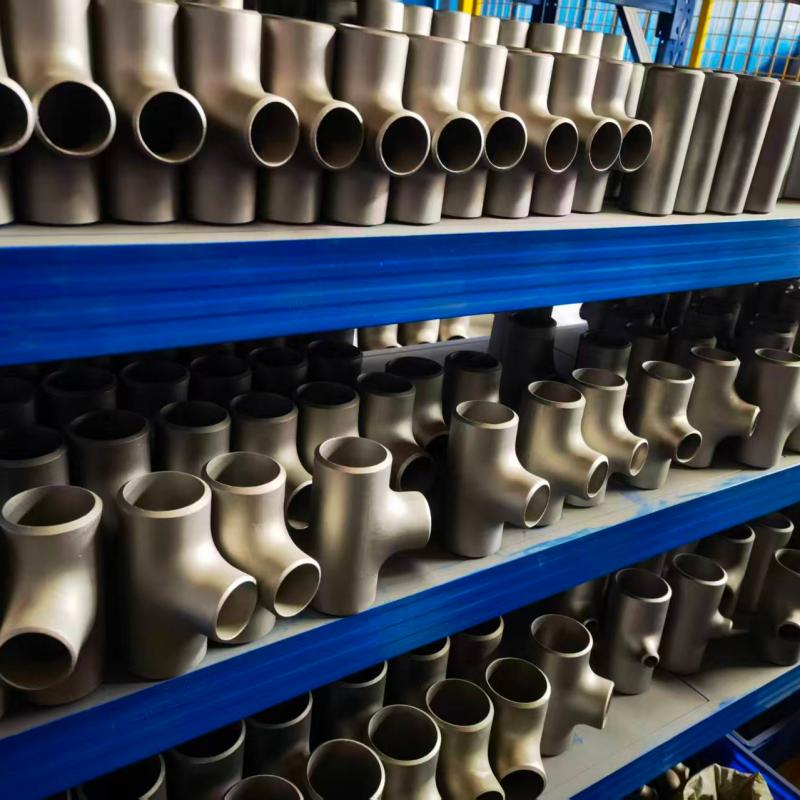
Ярким примером такого подхода является ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Расположенное в городе Баоцзи, признанном «титановой столицей» Китая, это высокотехнологичное предприятие сформировало замкнутый производственный цикл: от первичной обработки титановых и никелевых материалов до изготовления готовых узлов. Благодаря географическому положению в центре отрасли и многолетнему опыту, компания гарантирует стабильность состава сплавов и соблюдение строгих технологий, что особенно важно при работе с агрессивными средами.
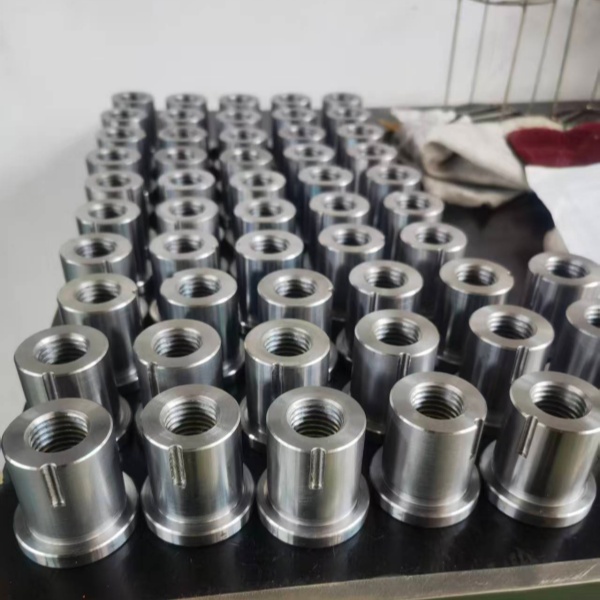
Механическая обработка титана — это отдельная инженерная задача. Материал обладает низким модулем упругости и склонностью к наклепу. При неправильном подборе режимов резания поверхность уплотнительных колец может получить микротрещины. На производственной базе ООО «Баоцзи Хэжуньтай» используется современное оборудование для механической обработки, сварки и термообработки, а коллектив из 32 специалистов, включая старших инженеров и кандидатов наук, обеспечивает строгий контроль на каждом этапе. Система управления качеством, сертифицированная по стандарту ISO 9001, подразумевает многоступенчатую проверку: от входного контроля сырья до финальной приемо-сдаточной проверки каждого изделия.
Сборка узла «шпиндель-сальник» требует прецизионной подгонки. Выдвижной шпиндель должен ходить свободно, без заеданий, но при этом сальниковое уплотнение должно держать давление PN16 или PN25. Мы применяем многослойные графитовые набивки с ингибиторами коррозии, которые компенсируют износ в процессе эксплуатации. В оптовых партиях мы проводим выборочную разборку и дефектовку каждого 10-го изделия, чтобы убедиться в отсутствии перекосов клина в направляющих.
Контроль сварных швов осуществляется методом цветной дефектоскопии (капиллярный контроль) и ультразвуком. Титановые швы должны иметь серебристый или золотистый оттенок. Появление синего, фиолетового или серого цвета свидетельствует о насыщении газами и браковке узла. Такие изделия идут в переплавку. Мы не отправляем клиентам продукцию со следами окисления, даже если они находятся на внешних поверхностях, так как это индикатор нарушения технологии, которое могло затронуть и внутреннюю структуру.
Перед отгрузкой каждая задвижка проходит гидравлические испытания давлением, превышающим рабочее в 1.5 раза, и пневматические испытания на герметичность затвора. Протоколы испытаний прилагаются к каждой единице продукции в оптовой партии. Для крупных заказов мы допускаем присутствие независимого инспектора (например, от SGS или Bureau Veritas) на любом этапе производства, от приемки сырья до финальной упаковки. Прозрачность процесса — наш главный аргумент в пользу долгосрочного партнерства.
Оптовая закупка промышленной арматуры подразумевает четкое планирование логистики и производства. Стандартный срок изготовления партии титановых задвижек составляет 4-6 недель для типоразмеров DN50-DN200 и до 10-12 недель для диаметров свыше DN300. Эти сроки включают время на закупку полуфабрикатов (слитков или поковок), литье, механическую обработку, сборку и испытания. Попытка сжать эти сроки до 2 недель обычно ведет к нарушению технологии термообработки, что недопустимо для титана.
Минимальная партия заказа (MOQ) зависит от типа присоединения и размера. Для фланцевых задвижек стандартного ряда мы готовы отгружать от 5 штук одного типоразмера. Для нестандартных исполнений (под приварку, с удлиненным штоком, криогенное исполнение) минимальная партия рассчитывается индивидуально и обычно начинается от 10-20 единиц, чтобы оправдать настройку производственных линий. Мы понимаем, что проекты бывают разными, поэтому стараемся гибко подходить к вопросам комплектации смешанных партий.
Упаковка титановой арматуры требует особого внимания. Несмотря на высокую коррозионную стойкость, титан чувствителен к механическим повреждениям и загрязнению железом. Каждое изделие упаковывается в индивидуальную полиэтиленовую пленку, затем в деревянный ящик с мягким ложементом. Контакт титана с углеродистой сталью в транспортной таре запрещен, так как при вибрации частицы стали могут внедриться в поверхность титана и вызвать очаговую коррозию. Мы используем только оцинкованный или нержавеющий крепеж для фиксации изделий внутри ящика.
География поставок охватывает всю территорию РФ и страны ЕАЭС. Мы работаем по условиям FCA или DAP, обеспечивая доставку до склада заказчика или объекта строительства. При экспорте в страны, не входящие в ЕАЭС, мы помогаем с оформлением всех необходимых экспортных документов и сертификатов происхождения. Наличие собственного отдела ВЭД позволяет минимизировать риски задержек на таможне из-за неправильно оформленных кодов ТН ВЭД.
Финансовые условия для оптовых покупателей обсуждаются индивидуально. Для постоянных партнеров мы предлагаем отсрочку платежа или аккредитивную форму расчетов. Важно заранее обсудить валюту контракта и условия страхования груза, особенно при транспортировке в удаленные регионы Севера или Дальнего Востока, где риски повреждения тары выше. Наш опыт показывает, что правильное страхование и упаковка спасают бюджет проекта чаще, чем самая низкая цена за единицу товара.
Даже самая качественная титановая шиберная задвижка с выдвижным шпинделем оптом может выйти из строя преждевременно из-за ошибок монтажа. Самая распространенная проблема — перекос фланцев трубопровода при затяжке болтов. Титан менее пластичен, чем сталь, и не прощает больших перекосов. Если фланцы трубопровода не соосны, клин задвижки будет испытывать одностороннюю нагрузку, что приведет к заклиниванию или повреждению уплотнительных поверхностей. Перед установкой обязательно проверьте соосность труб и используйте калибр.
Вторая критическая ошибка — использование неподходящих прокладок. Применение резиновых прокладок в средах с органическими растворителями или высокими температурами приведет к их разрушению и потере герметичности фланцевого соединения. Для титановой арматуры мы рекомендуем использовать спирально-навитые прокладки с наполнителем из графита или PTFE и обжимным кольцом из титана или нержавеющей стали. Это обеспечивает компенсацию температурных расширений и надежное уплотнение.
Третья проблема касается управления задвижкой. Многие операторы используют удлиненные рычаги или ключи для увеличения усилия при закрытии «тугой» задвижки. Для титановых задвижек это смертельно опасно. Крутящий момент на шпинделе ограничен конструкцией, и превышение усилия может привести к срезанию шпонок, деформации шпинделя или разрушению клина. Если задвижка не закрывается руками или штатным редуктором, не применяйте силу — найдите причину (попадание твердых частиц, повреждение резьбы).
Также стоит упомянуть риск гальванической коррозии при соединении титановой задвижки со стальным трубопроводом без изолирующих вставок. Титан является катодом по отношению к стали. В присутствии электролита (влаги, технологической среды) стальная труба в месте контакта с титановым фланцем будет разрушаться ускоренными темпами. Обязательно устанавливайте диэлектрические прокладки и втулки в болтовые соединения разнородных металлов.
Наконец, игнорирование регулярного обслуживания сальникового узла. Хотя выдвижной шпиндель защищен, сальник требует периодической подтяжки или замены набивки. Мы рекомендуем проводить осмотр и профилактику не реже одного раза в год или при каждом плановом останове производства. Простая операция по замене набивки стоит копейки по сравнению с заменой всего узла в случае пробоя сальника под давлением.
Для чистого титана (ВТ1-0) максимальная рабочая температура в неагрессивных средах составляет около 300-350°C. Однако в агрессивных средах (кислоты, щелочи) этот предел снижается до 100-150°C в зависимости от концентрации вещества. Превышение температурного порога ведет к интенсивному окислению и потере механической прочности. Для высокотемпературных процессов выше 400°C следует рассматривать специальные жаропрочные сплавы или другие материалы.
Технически можно, но экономически это нецелесообразно. Титан обладает избыточной коррозионной стойкостью для чистой воды, где достаточно использовать чугун или углеродистую сталь с покрытием. Использование титана в системах водоснабжения оправдано только в случаях, когда вода имеет высокий уровень загрязнения хлоридами или когда требуется абсолютная чистота продукта без примесей ржавчины (например, в фармацевтике или микроэлектронике).
Стандартно мы поставляем задвижки с классом герметичности «А» по ГОСТ 9544-2015, что означает отсутствие видимых утечек при пневматических испытаниях. Это достигается за счет прецизионной притирки уплотнительных поверхностей клина и седел. Для специфических задач возможно изготовление с классом «B» или «C», но для большинства химических производств мы настоятельно рекомендуем класс «А» для предотвращения потерь дорогостоящих или опасных реагентов.
Да, для каждого типоразмера у нас есть полный пакет конструкторской документации в форматах DWG, PDF и STEP. Мы предоставляем габаритные чертежи, схемы присоединительных размеров и спецификации материалов сразу после получения запроса. Это позволяет инженерам проекта точно вписать нашу арматуру в существующие трубопроводные системы без необходимости дополнительных замеров на объекте.
Стандартный гарантийный срок составляет 18 месяцев с момента ввода в эксплуатацию, но не более 24 месяцев с даты отгрузки. Гарантия покрывает дефекты материалов и изготовления. Она не распространяется на повреждения, вызванные неправильным монтажом, нарушением режимов эксплуатации (превышение давления/температуры) или воздействием сред, не указанных в техническом паспорте изделия. Мы честно предупреждаем о границах ответственности, чтобы избежать конфликтов в будущем.
Рынок предлагает множество вариантов, но наш подход базируется на глубоком понимании металлургии титана и реальных условий эксплуатации. Мы не просто продаем изделия, мы продаем решение проблемы коррозии, опираясь на возможности нашего партнера — компании ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Их расположение в «титановой столице» Китая обеспечивает прямой доступ к лучшим сырьевым ресурсам и отраслевой экспертизе, а вертикально интегрированный производственный цикл позволяет контролировать качество от слитка до готового клапана или насоса.
Заказывая титановую шиберную задвижку с выдвижным шпинделем оптом через нас, вы получаете прямой доступ к производству, минуя лишних посредников. Это гарантирует фиксацию цены, прозрачность происхождения сырья (подтвержденную сертификатами ISO 9001) и возможность оперативного решения технических вопросов силами команды из 19 специалистов с высшим образованием. Мы ценим свою репутацию и понимаем, что в B2B секторе один успешный проект приводит к десятку новых рекомендаций, а одна авария может уничтожить доверие навсегда.
Не позволяйте коррозии диктовать условия вашему бизнесу. Инвестируйте в надежность уже сегодня. Свяжитесь с нами для получения коммерческого предложения и консультации главного инженера. Мы поможем рассчитать оптимальную конфигурацию партии, чтобы вы получили максимальную эффективность при минимальных совокупных затратах, используя передовые разработки в области титанового оборудования.
Перейти в каталог титановой запорной арматуры для изучения полного списка типоразмеров и актуальных цен.