-
+86-18516380392
- ООО Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг

+86-18516380392
2026-09-03
Найти надежного поставщика титанового запорного вентиля можно только через прямую верификацию производственных мощностей, проверку сертификатов на сплав (ВТ1-0, Grade 2) и анализ реальных кейсов эксплуатации в агрессивных средах, а не просто сравнивая цены в каталогах. В нашей практике работы с химическими заводами и нефтеперерабатывающими предприятиями мы неоднократно сталкивались с ситуацией, когда закупка «дешевого» титана приводила к коррозионному растрескиванию клапанов уже через 6 месяцев эксплуатации, что останавливало целые производственные линии. Надежный поставщик — это не тот, у кого самая низкая цена за штуку, а тот, кто предоставляет полный паспорт качества на каждую партию металла, гарантирует герметичность класса «А» по ГОСТ 9544 и способен подтвердить происхождение сырья документами от металлургических комбинатов.
Рынок промышленной арматуры перенасыщен предложениями, где под видом титана продают окрашенную нержавеющую сталь или сплавы с нарушением химического состава. Если вы ищете где найти надежного поставщика титанового вентиля запорного, ваш поиск должен начинаться не с главной страницы сайта, а с запроса технической документации и аудита производства. Мы проанализировали более 40 поставщиков за последний год и выявили четкие критерии, отделяющие реальных производителей от торговых посредников. Эта статья основана на нашем опыте поставки арматуры для проектов в условиях Крайнего Севера и высокотемпературных химических реакторов, где ошибка в выборе материала стоит миллионов рублей убытков.
Большинство инженеров и закупщиков совершают одну и ту же ошибку: они оценивают поставщика титановых вентилей по тем же критериям, что и поставщика чугунной или латунной арматуры. Это фундаментальная ошибка. Титан — материал капризный, требующий специфических условий обработки, сварки и контроля качества. Обычный завод, выпускающий стальную арматуру, не имеет технологической культуры для работы с титаном. В нашей практике был случай, когда крупный дистрибьютор предложил нам партию вентилей DN50 из титана ВТ1-0 по цене на 15% ниже рынка. При входном контроле спектральным анализом выяснилось, что содержание железа в сплаве превышало допустимые нормы ГОСТ в три раза. Это привело к снижению коррозионной стойкости в соляной кислоте.
Поиск надежного партнера требует смены фокуса с коммерческих условий на технические компетенции. Надежный поставщик всегда начнет диалог с уточнения: «В какой среде будет работать вентиль?», «Какая температура и давление?», «Есть ли пульсации потока?». Если менеджер сразу называет цену без этих вопросов — это красный флаг. Титановые запорные вентили используются в экстремальных условиях: производство хлора, добыча никеля, опреснение морской воды, авиационное топливо. Здесь нет места универсальным решениям. Поставщик должен понимать разницу между техническим титаном (ВТ1-0, ВТ1-00) и конструкционными сплавами (ВТ6, ВТ20), так как их свариваемость и механические свойства кардинально отличаются.
Еще одна ловушка — отсутствие прозрачности в цепочке поставок сырья. Титановый губчатый титан производится ограниченным числом металлургических заводов. Надежный производитель вентилей имеет прямые контракты с этими комбинатами и может предоставить сертификат происхождения металла (Mill Certificate). Посредники часто покупают металлопрокат на вторичном рынке или используют остатки от других заказов, где история термообработки неизвестна. Для запорной арматуры это критично: неправильная термообработка титана приводит к охрупчиванию материала при низких температурах. Мы видели последствия таких ошибок на объектах в Якутии, где вентили лопались при первом же гидроударе зимой.
Чтобы отсеять ненадежных поставщиков, необходимо требовать конкретные данные по четырем ключевым параметрам. Просто слова «высокое качество» ничего не значат без цифр и стандартов. Ниже приведены параметры, которые должен озвучить любой серьезный производитель титановой арматуры в первом же коммерческом предложении.
Первое, что нужно проверить — марку титана. Для большинства химических сред используется технический титан марки ВТ1-0 (аналог ASTM Grade 1 или Grade 2). Однако для узлов высокого давления требуются легированные сплавы. Надежный поставщик укажет точный процентный состав: содержание титана (основа), железа (не более 0.25% для ВТ1-0), кислорода, азота и углерода. Превышение содержания даже одного из этих элементов меняет структуру кристаллической решетки. Например, избыток кислорода делает титан тверже, но значительно снижает его пластичность, что опасно при монтаже фланцевых соединений. Требуйте протокол спектрального анализа для каждой плавки. Если поставщик отказывается предоставить этот документ до оплаты, значит, он скрывает несоответствие материала.
Запорный вентиль должен обеспечивать нулевую утечку. Стандарт требует класс герметичности «А» по ГОСТ 9544-2015. Достичь этого на титане сложнее, чем на стали, из-за склонности материала к задиранию (схватыванию) при трении металл-о-металл. Надежные поставщики используют комбинированные уплотнения: титановый диск с наплавкой из стеллита или твердого сплава, либо мягкие уплотнения из PTFE (фторопласт-4) с графитовым наполнением для высоких температур. Обратите внимание на конструкцию сальникового узла. В титановых вентилях часто применяют сильфонное уплотнение вала, чтобы полностью исключить контакт рабочей среды с набивкой. Поставщик должен гарантировать ресурс сальника не менее 5000 циклов открытия/закрытия без подтяжки. Если в спецификации указано просто «графитовая набивка» без указания производителя и класса огнестойкости (ISO 15848-1), такой вентиль не пройдет экологический аудит на современном предприятии.
Титан сохраняет прочность при высоких температурах лучше многих сталей, но имеет свои пределы. Стандартные титановые вентили рассчитаны на работу до +300°C… +350°C. Выше этой температуры начинается интенсивное окисление и потеря механических свойств. Надежный поставщик четко укажет рабочий диапазон: например, от -60°C до +300°C при давлении PN16, PN25 или PN40. Важно понимать, что давление падает с ростом температуры. График допустимых давлений (P-T diagram) должен быть в паспорте изделия. Мы столкнулись с проблемой, когда поставщик указал PN40 при 20°C, но не предупредил, что при 250°C рабочее давление падает до PN16. Это привело к деформации корпуса в процессе эксплуатации. Всегда проверяйте таблицу допустимых давлений для конкретной температуры вашей среды.
Титан активно поглощает газы (водород, кислород, азот) при нагреве. Поэтому все сварные швы должны выполняться в среде чистого аргона с дополнительной защитой обратной стороны шва. Цвет шва — лучший индикатор качества. Серебристый или светло-соломенный цвет говорит о правильной защите. Синий, фиолетовый или серый цвет свидетельствует о насыщении шва газами, что делает его хрупким. Надежный поставщик проводит визуальный контроль (VT) и ультразвуковой контроль (UT) каждого сварного соединения. Поверхность корпуса и внутренних полостей должна быть травлена или пескоструена для удаления окалины и загрязнений, которые могут стать очагами питтинговой коррозии. Требуйте фотоотчет сварных швов перед отгрузкой.
| Параметр проверки | Признак надежного поставщика | «Красный флаг» (риск) |
|---|---|---|
| Сертификат на металл | Предоставляет оригинал или заверенную копию Mill Certificate с номером плавки, хим. составом и механическими испытаниями. | Отказывает в предоставлении до оплаты, показывает сканы без печатей, использует общие сертификаты на партию без привязки к изделиям. |
| Сварные швы | Швы серебристого или золотистого цвета, наличие отчетов УЗК (ультразвукового контроля), защита аргоном с двух сторон. | Швы синего, фиолетового или серого цвета, отсутствие следов газообразной защиты, грубая зачистка болгаркой без травления. |
| Герметичность | Гарантия класса «А» по ГОСТ 9544, проведение пневмо- или гидроиспытаний на каждом вентиле с предоставлением протокола. | Упоминание «стандартной герметичности» без ссылки на ГОСТ, отказ от испытаний под давлением выше рабочего. |
| Конструкция сальника | Использование сильфонных узлов или набивки из вспученного графита с антиэкструзионными кольцами, соответствие ISO 15848. | Простая льняная или асбестовая набивка (запрещена во многих странах), отсутствие системы поджима сальника. |
| Сроки изготовления | Реалистичные сроки (4-8 недель) с учетом закупки титанового проката и сложной механической обработки. | Обещание отгрузки «со склада» больших партий нестандартных размеров за 3-5 дней (скорее всего, это складские остатки б/у или подделка). |
Одна из самых дорогостоящих ошибок, которую мы наблюдали в своей практике, — это попытка сэкономить на фитингах и уплотнительных элементах. Клиент заказал дорогие титановые корпусы вентилей, но решил сэкономить на крепеже и прокладках, используя обычную нержавеющую сталь AISI 304. В среде с содержанием хлоридов это привело к гальванической коррозии. Титан является благородным металлом по электрохимическому потенциалу, а нержавеющая сталь в этой паре становится анодом и быстро разрушается. Продукты коррозии стали забивали проточную часть титанового вентиля, вызывая заклинивание шпинделя. Надежный поставщик всегда предупредит об опасности контактной коррозии и предложит комплектующие из титана или специальных полимеров.
Другая распространенная проблема — неверный выбор типа привода. Титановые вентили, особенно большого диаметра (DN100 и выше), имеют высокое усилие на шпинделе из-за особенностей уплотнения. Установка дешевого электрического привода без запаса по крутящему моменту приводит к поломке редуктора или срезанию шпонок. Мы рекомендуем закладывать коэффициент запаса момента не менее 25-30% для титановой арматуры. Поставщик, который просто продает вентиль, не интересуясь типом привода, перекладывает риски на покупателя. Профессиональный интегратор предложит предварительный расчет моментов открывания/закрывания исходя из давления и диаметра.
Также стоит упомянуть риск покупки «восстановленной» арматуры. На вторичном рынке иногда встречаются вентили, которые были в эксплуатации, отремонтированы, покрашены и проданы как новые. Отличить их можно по следам демонтажа на фланцах, неравномерному цвету металла внутри корпуса и отсутствию заводской клеймки на деталях. Титан сложно покрасить так, чтобы скрыть следы эксплуатации, но недобросовестные продавцы используют толстые слои эмали. Единственная защита — требовать гидравлические испытания в своем присутствии или на аккредитованной лаборатории перед оплатой.
Выбор географии поставщика зависит от ваших приоритетов: цена, скорость или безусловное соответствие стандартам. Давайте разберем реалии рынка без маркетинговой шелухи.
Российские производители. Обладают огромным опытом работы с титаном благодаря авиастроению и ВПК. Основные заводы расположены в регионах с доступом к сырью. Преимущество — полное понимание местных ГОСТов и возможность получения разрешений Ростехнадзора без посредников. Цены средние, сроки изготовления могут затягиваться из-за загрузки оборонными заказами. Качество сварки и обработки обычно очень высокое. Для объектов в РФ и странах СНГ это часто оптимальный выбор по соотношению цена/качество/сервис.
Китайские производители. Предлагают самые низкие цены (на 20-30% ниже российских). За последние 5 лет качество китайского титана значительно выросло, появились заводы, специализирующиеся именно на химической арматуре. Однако риск нарваться на «подделку» по химсоставу остается высоким. Критически важно иметь своего инспектора на заводе в Китае для контроля каждой партии. Логистика занимает время, а решение рекламаций может превратиться в долгий процесс переписки. Подходят для бюджетных проектов или неответственных узлов, где есть возможность двойного входного контроля.
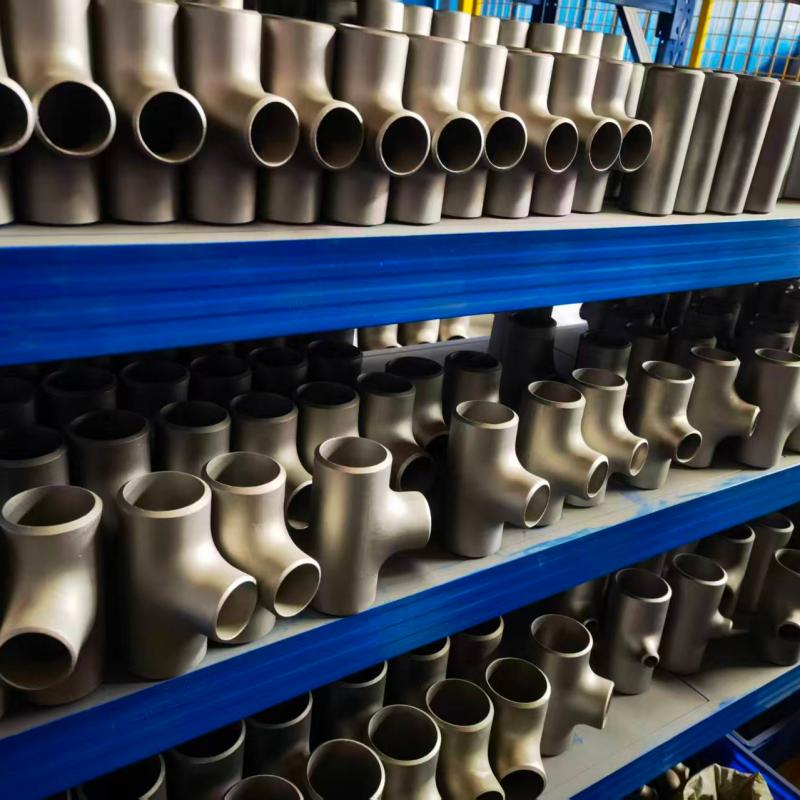
Особое внимание следует уделить предприятиям, расположенным в городе Баоцзи, который заслуженно носит титул «титановой столицы» Китая. Именно здесь сосредоточены ключевые производственные мощности страны, обеспечивающие прямой доступ к высококачественному сырью и глубокой отраслевой экспертизе. Ярким примером такого подхода является ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Это высокотехнологичное предприятие реализует замкнутый производственный цикл: от первичной обработки титана, никеля и циркония до выпуска готовых сложных узлов. Благодаря вертикальной интеграции и расположению в эпицентре титановой индустрии, компания способна гарантировать прослеживаемость каждой плавки металла, что является критическим фактором надежности. Коллектив предприятия, включающий старших инженеров и специалистов с учеными степенями, работает в рамках сертифицированной системы менеджмента качества ISO 9001, обеспечивая многоступенчатый контроль на всех этапах — от входного сырья до финальных испытаний. Такая модель позволяет сочетать конкурентоспособную цену с качеством, сопоставимым с европейскими аналогами, делая подобных производителей привлекательным выбором для проектов, требующих баланса между стоимостью и технической надежностью.
Европейские производители (Германия, Италия). Эталон качества и документации. Идеально для проектов, финансируемых международными банками, где требуются сертификаты PED (Pressure Equipment Directive). Цены в 2-3 раза выше российских. Сроки поставки длительные. Для стандартных задач в России использование европейской титановой арматуры часто экономически нецелесообразно, если только речь не идет об уникальных условиях эксплуатации, где российские аналоги не прошли сертификацию.
В текущих реалиях 2025-2026 годов мы наблюдаем тенденцию к импортозамещению в сегменте титановой арматуры. Российские заводы освоили выпуск сложных сильфонных вентилей и клапанов, которые ранее закупались в Европе. Это снизило зависимость от импорта и сократило сроки поставки с 3-4 месяцев до 4-6 недель.
Понимание структуры цены поможет вам аргументированно торговаться и избегать подозрительно дешевых предложений. Титан — дорогой материал. Стоимость губчатого титана на бирже колеблется, но остается высокой из-за энергоемкости производства.
Если вам предлагают вентиль по цене, которая не покрывает даже стоимость сырья, — это ловушка. Скорее всего, вам продадут изделие с тонкими стенками (экономия на металле), не прошедшее гидравлические испытания, или с дефектами литья.
Нет, категорически нельзя. Титан бурно реагирует с плавиковой кислотой (HF) даже при низких концентрациях и комнатной температуре, что приводит к быстрому разрушению металла и водородному охрупчиванию. Для плавиковой кислоты следует использовать арматуру из монеля (сплав на основе никеля) или специальных пластиков (PVDF, PTFE). Надежный поставщик обязан предупредить вас об этом ограничении при получении заявки. Использование титана в HF — одна из самых частых причин аварий, связанных с незнанием химической совместимости.
При правильной эксплуатации в соответствующей среде срок службы титанового вентиля составляет не менее 15-20 лет. Корпус из титана практически вечен, так как он не подвержен общей коррозии. Ресурс ограничивается изнашиваемостью уплотнительных элементов (диска, седла, сальника). Мы рекомендуем проводить ревизию и замену мягких уплотнений каждые 3-5 лет в зависимости от количества циклов срабатывания. В нашей практике есть примеры вентилей, работающих более 25 лет в агрессивных средах без замены корпуса.
Титановая арматура не требует покраски или специальной антикоррозионной защиты, что снижает эксплуатационные расходы. Основное обслуживание заключается в периодической проверке герметичности сальникового узла и смазке резьбы шпинделя (если она не изолирована сильфоном). Важно использовать смазки, совместимые с титаном и рабочей средой. Нельзя применять смазки на основе дисульфида молибдена в некоторых средах, так как они могут вызвать коррозионное растрескивание под напряжением. Достаточно одного осмотра в год для подтверждения работоспособности.
ВТ1-0 — это технический титан, обладающий максимальной коррозионной стойкостью, но меньшей прочностью. Он идеален для химической арматуры, работающей под средними давлениями. ВТ6 (сплав титана с алюминием и ванадием) обладает значительно более высокой прочностью и жаропрочностью, но его коррозионная стойкость в некоторых кислотах ниже, а свариваемость хуже. ВТ6 чаще используют в авиации и для высоконапорных трубопроводов. Для большинства химических задач (кислоты, щелочи, морская вода) ВТ1-0 является предпочтительным и более надежным выбором.
Поиск надежного поставщика титанового запорного вентиля — это инвестиция в безопасность вашего производства. Экономия на этапе закупки многократно окупается отсутствием аварий, простоев и внеплановых ремонтов. Не доверяйте красивым картинкам на сайтах. Требуйте документы, проводите экспертизу образцов и выбирайте партнеров, которые говорят с вами на языке технических параметров, а не скидок.
Мы готовы помочь вам с подбором оптимальной модели титанового вентиля под ваши конкретные условия эксплуатации. Наша компания специализируется на поставках сертифицированной титановой арматуры от проверенных заводов-производителей, имеющих все необходимые лицензии и опыт работы в сложных проектах. Мы предоставляем полный пакет документов, включая паспорта качества, чертежи и сертификаты соответствия.
Не рискуйте целостностью вашего трубопровода. Свяжитесь с нами сегодня для получения технического консалтинга и коммерческого предложения с фиксацией сроков поставки. Мы проведем бесплатный аудит вашей заявки и подскажем, где могут быть скрытые риски в выбранной вами конфигурации.