-
+86-18516380392
- ООО Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг

+86-18516380392
2026-07-28
Технологическая оснастка для обработки рабочих колес насосов — это не просто вспомогательный инструмент, а фундаментальный фактор, определяющий гидравлическую эффективность и срок службы всего агрегата. В нашей практике мы неоднократно сталкивались с ситуацией, когда заказчики экономили на качестве кондукторов и оправ, получая в итоге дисбаланс ротора уже после первых 500 часов эксплуатации. Ошибка в допуске даже на 0,02 мм при фрезеровании лопастей приводит к кавитационному шуму и падению КПД на 15-20%, что в промышленных масштабах означает миллионные убытки от простоя и перерасхода электроэнергии.
Многие инженеры полагают, что современный станок с ЧПУ способен компенсировать любые недостатки базирования заготовки. Это опасное заблуждение. Станок выполняет программу строго по координатам, но если деталь зафиксирована с люфтом или деформирована силами зажима, результат будет браком независимо от класса точности оборудования. Мы видели партии рабочих колес из нержавеющей стали 12Х18Н10Т, которые пришлось отправить в переплавку именно из-за вибраций, вызванных некачественной технологической оснасткой. Поэтому выбор стратегии крепления и проектирование инструмента должны предшествовать закупке самого металлообрабатывающего центра.
В этой статье мы разберем конкретные типы оснастки для различных этапов производства: от литья до финишной балансировки. Вы узнаете, какие материалы оправ обеспечивают минимальную вибрацию при высокоскоростной обработке, как избежать деформации тонкостенных лопастей и почему стандартизация интерфейсов по ГОСТ или ISO критична для серийного выпуска. Наши рекомендации основаны на реальных кейсах модернизации цехов в России и странах СНГ, где внедрение правильных решений сократило время переналадки на 40%.
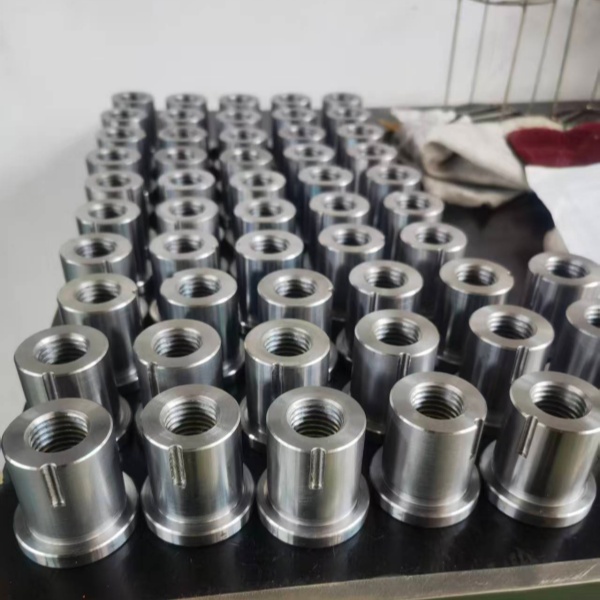
Выбор материала для оправы (оправки) под рабочее колесо насоса диктуется не только стоимостью, но и модулем упругости и демпфирующей способностью. При обработке сложных пространственных поверхностей лопастей возникают значительные радиальные силы резания. Если жесткость системы “станок-оснастка-деталь” недостаточна, возникает явление регенеративной вибрации (биения), которое оставляет на поверхности следы в виде волнистости. Для массового производства корпусных деталей и валов мы рекомендуем использовать легированные стали типа 40Х или 38ХГМ с последующей цементацией и закалкой до твердости 52-56 HRC. Это обеспечивает долговечность посадочных мест и сохранение геометрии после тысяч циклов установки.
Однако для финишных операций, особенно при чистовой обработке лопаток из титановых сплавов или жаропрочных никелевых сплавов, сталь становится слишком тяжелой и недостаточно гасит вибрации. Здесь безальтернативным решением становятся твердосплавные оправки или инструменты с корпусом из карбида вольфрама. Их высокая жесткость позволяет увеличить режимы резания (подачу и скорость) в 2-3 раза по сравнению со стальными аналогами. Один из наших клиентов, производитель буровых насосов, заменил стальные оправы на твердосплавные и получил прирост производительности участка на 45%, одновременно улучшив шероховатость поверхности Ra с 1,6 до 0,8 мкм без дополнительных доводочных операций.
Конструкция посадочного места требует отдельного внимания. Использование стандартных конусов Морзе часто недостаточно для тяжелых работ из-за риска проворачивания детали под высоким крутящим моментом. Мы настоятельно рекомендуем переходить на интерфейсы с шпонками или зубчатыми профилями (например, Capto или HSK-T), которые передают крутящий момент за счет формы, а не трения. Это исключает микро-смещения детали в процессе резания. Важно также учитывать термическое расширение: при нагреве в процессе обработки разные материалы расширяются по-разному. Если материал оправы и материал рабочего колеса имеют сильно различающиеся коэффициенты линейного расширения, зазор в посадке может измениться настолько, что приведет либо к заклиниванию, либо к потере точности базирования.
При проектировании длинномерных оправок для глубоких полостей насосов необходимо рассчитывать собственную частоту колебаний системы. Резонанс наступает, когда частота вращения шпинделя совпадает с собственной частотой оправки. Чтобы избежать этого, инженеры должны варьировать диаметр хвостовика или применять оправки с переменным сечением. В нашей практике был случай, когда партия крупных импеллеров для нефтяной отрасли была забракована из-за характерных полос на лопастях. Причина крылась не в износе фрезы, а в том, что длина вылета оправки попадала в резонансную зону при заданных оборотах. Укорочение вылета на 15 мм полностью решило проблему.
Не игнорируйте систему внутренней подачи СОЖ (смазочно-охлаждающей жидкости). Для современных монолитных твердосплавных фрез, используемых при обработке лопастей, подвод охлаждения непосредственно в зону резания через каналы в оправке является обязательным условием. Это не только охлаждает инструмент, но и вымывает стружку из межлопаточного пространства, предотвращая повторное резание стружки и повреждение профиля. Отсутствие таких каналов в оснастке ограничивает вас использованием эмульсии внешним поливом, что резко снижает стойкость дорогостоящего инструмента и качество поверхности.
Рабочие колеса центробежных насосов часто характеризуются тонкими стенками лопастей и сложной криволинейной геометрией, что делает их крайне чувствительными к силам зажима. Традиционные трехкулачковые патроны здесь неприменимы, так как создают неравномерное радиальное давление, деформирующее деталь еще до начала обработки. После снятия зажима деталь пружинит обратно, и точная геометрия, полученная на станке, нарушается. Для таких случаев мы используем принцип равномерного распределения усилий. Оптимальным решением являются разжимные оправки с прорезями или мембранные патроны, которые обеспечивают контакт по всей окружности внутреннего отверстия ступицы.
Для уникальных крупногабаритных колес, где масса детали превышает возможности стандартных патронов, применяется вакуумная фиксация или специализированные сборные приспособления с индивидуальной подгонкой опор. В одном из проектов по изготовлению импеллеров для атомных станций мы разработали оснастку с гидростатическими опорами. Жидкостная прослойка между деталью и ложем приспособления позволяла нивелировать микронеровности литья и распределять вес детали равномерно, исключая локальные напряжения. Это позволило выдержать допуск на биение торца в пределах 0,01 мм, что было критически важно для предотвращения торцевого уплотнения в готовом насосе.
Особую сложность представляет обработка обратных сторон лопастей или подрезка торцов, когда доступ инструмента ограничен. Здесь необходима поворотная оснастка или делительные головки с высоким углом наклона. Использование пневматических или гидравлических прижимов в таких конструкциях позволяет сократить время переустановки детали с 20 минут до 2 минут. Однако автоматизация зажима несет риски: избыточное давление гидроцилиндра может раздавить тонкостенную заготовку из алюминиевого сплава. Поэтому в цепи управления обязательно должны присутствовать редукционные клапаны, настроенные под конкретную серию деталей, и датчики контроля усилия зажима.
При работе с эксцентричными деталями или колесами со смещенным центром тяжести возникает проблема динамического дисбаланса самой оснастки вместе с деталью. Вращение такой системы на высоких скоростях (более 3000 об/мин) создает центробежные силы, способные повредить подшипники шпинделя. Перед запуском программы любая такая сборка должна проходить процедуру статической и динамической балансировки. Мы рекомендуем предусматривать в конструкции оснастки балансировочные грузы или полости для удаления металла, чтобы компенсировать неуравновешенность заготовки. Пренебрежение этим этапом — прямая дорога к преждевременному выходу из строя дорогого оборудования.
Также стоит упомянуть модульные системы быстрой смены оснастки. В условиях мелкосерийного производства, где номенклатура насосов постоянно меняется, время переналадки становится узким местом. Использование паллетных систем или адаптеров с повторяемостью базирования менее 0,003 мм позволяет подготовить следующую деталь вне станка, пока идет обработка текущей. Это повышает коэффициент использования оборудования (KIO) до 85-90%. Инвестиции в такие системы окупаются обычно в течение 6-8 месяцев за счет сокращения простоев и снижения трудозатрат наладчиков.
Стратегия выбора технологической оснастки неразрывно связана с методом получения заготовки рабочего колеса. Литье, сварка или изготовление из цельного проката диктуют совершенно разные подходы к базированию и зажиму. При работе с литыми заготовками (сталь, чугун, бронза) всегда присутствует риск наличия литейных напряжений и неравномерности припуска. Оснастка должна быть спроектирована так, чтобы допускалась некоторая “плаваемость” или компенсация несоосности литой ступицы относительно теоретической оси вращения. Жесткая фиксация литой детали по необработанной поверхности часто приводит к тому, что после первой же операции деталь оказывается перекошенной, и дальнейшая обработка становится невозможной без брака.
Для заготовок из цельного круга (bar stock), которые все чаще применяются для ответственных узлов благодаря отсутствию внутренних дефектов литья, требования к оснастке иные. Здесь важна максимальная жесткость, так как при снятии большого объема металла возникают значительные силы резания. Мы рекомендуем использовать гидравлические растяжные оправки (hydro-expanding mandrels). Они обеспечивают идеальный контакт по всей поверхности отверстия за счет деформации тонкостенной втулки маслом под высоким давлением. Это дает полное отсутствие люфта и идеальную соосность, что критично для последующей балансировки. Кроме того, такие оправки защищают внутреннюю поверхность отверстия от повреждений кулачками, что важно для посадочных мест под вал.
Сварные конструкции рабочих колес, состоящие из диска и приваренных лопастей, представляют наибольшую сложность из-за коробления после сварки. Оснастка для последующей механической обработки таких узлов должна включать элементы силового правки или позволять обработку в несколько этапов с промежуточным отжигом. В нашей практике встречались случаи, когда жесткая фиксация сварного колеса приводила к образованию трещин в околошовной зоне сразу после снятия напряжений зажима. Поэтому для таких деталей часто применяют схемы базирования, минимизирующие количество точек контакта, или используют мягкие накладные губки, повторяющие деформированный профиль до момента его исправления фрезерованием.
Отдельного внимания заслуживает вопрос припусков. Технологическая оснастка должна гарантировать, что инструмент не выйдет за пределы допустимого слоя материала, особенно на выходе с лопасти, где возможны сколы. Использование копировальных устройств или программных ограничений в связке с жесткой фиксацией в оснастке позволяет контролировать этот параметр. При переходе на новые материалы, например, на дуплексные нержавеющие стали, которые обладают высокой вязкостью и склонностью к наклепу, конструкция оснастки должна обеспечивать непрерывность процесса резания без вибраций, иначе инструмент будет разрушаться мгновенно.
| Тип заготовки | Рекомендуемый тип оснастки | Ключевое преимущество | Основной риск |
|---|---|---|---|
| Литье (песчаное/вакуумное) | Разжимные оправки с компенсаторами биения | Адаптация к неровностям базовой поверхности | Деформация тонких стенок при сильном зажиме |
| Цельный прокат (Bar stock) | Гидравлические растяжные оправки | Максимальная жесткость и соосность (< 0.003 мм) | Высокая стоимость обслуживания уплотнений |
| Сварная конструкция | Сборные приспособления с силовой правкой | Возможность коррекции геометрии перед обработкой | Остаточные напряжения leading к короблению после снятия |
| Поковки | Комбинированные оправки с торцевым прижимом | Надежная передача высокого крутящего момента | Необходимость предварительной обработки баз |
Балансировка рабочего колеса — это финальный и самый критичный этап, напрямую зависящий от качества предыдущих операций и используемой оснастки. Даже идеально отфрезерованная деталь может показать высокий дисбаланс, если она установлена на балансировочный станок с ошибками базирования. Главная проблема заключается в несоответствии базы, по которой обрабатывалась деталь, и базы, по которой она балансируется. Мы настаиваем на использовании единой системы базирования на всех этапах: от первой черновой операции до финальной балансировки. Это исключает накопление погрешностей перестановки.
Для статической балансировки легких колес часто используют простые призмы, но для высокоскоростных насосов необходима динамическая балансировка в двух плоскостях. Здесь качество переходных оправ (адаптеров) играет решающую роль. Собственный дисбаланс оправы должен быть на порядок ниже допустимого дисбаланса детали. Если оснастка сама по себе “тяжелая” с одной стороны, она исказит показания датчиков, и оператор начнет удалять металл с правильной части колеса, пытаясь компенсировать ошибку оправки. В результате собранная машина будет вибрировать. Перед каждой серией измерений оснастка должна проходить поверку на собственную уравновешенность.
Метод коррекции дисбаланса также диктует требования к оснастке. При сверлении отверстий для удаления массы (сверловка) необходимо жестко фиксировать колесо, чтобы исключить смещение под действием осевой силы сверла. Если деталь хоть немного провернется в момент сверления, расчетная точка удаления массы сместится, и балансировка будет испорчена. Мы рекомендуем использовать пневматические зажимы с контролем давления, которые гарантируют неизменность усилия фиксации. В случаях, когда удаление металла невозможно (например, тонкие лопасти), применяется установка балансировочных грузов. Оснастка в этом случае должна иметь прецизионные пазы или резьбовые отверстия с известными координатами для установки грузиков.
Часто встречается ситуация, когда колесо, отбалансированное на оправке, после посадки на вал насоса начинает вибрировать. Это следствие посадки с натягом, которая деформирует ступицу колеса, меняя распределение масс. Чтобы избежать этого, технологи должны моделировать деформацию от посадки и вносить поправки при балансировке, либо использовать оснастку, имитирующую жесткость вала. В одном из случаев для морских насосов мы внедрили процедуру “горячей” балансировки, где колесо нагревалось до рабочей температуры прямо на балансировочном стенде, что позволило учесть тепловые деформации материалов и снизить уровень вибрации готового изделия на 30%.
Внедрение высококачественной технологической оснастки часто воспринимается руководством как статья лишних расходов, особенно когда бюджет на оборудование уже исчерпан. Однако анализ полной стоимости владения (TCO) показывает обратное. Стоимость самой оснастки составляет лишь малую долю от общих затрат на производство партии насосов. Основные расходы скрыты в машинном времени, стоимости инструмента, браке и простое оборудования. Использование дешевой, быстро изнашивающейся оснастки приводит к тому, что дорогой пятиосевой станок простаивает в ожидании переналадки или ремонта приспособления, а фрезы ломаются из-за вибраций.
Рассмотрим конкретный пример. Переход со стандартных цанговых патронов на термоусадочные или гидравлические оправки увеличивает затраты на инструментальную оснастку примерно на 20-30%. Но при этом стойкость твердосплавных фрез возрастает в 2-3 раза за счет лучшего гашения вибраций и точного биения. Экономия на покупке фрез, которые стоят сотни долларов каждая, перекрывает разницу в цене оправок за первую же крупную партию. Кроме того, увеличение режимов резания, возможное благодаря жесткости новой оснастки, сокращает время обработки одного рабочего колеса на 15-20%. Для цеха, выпускающего тысячи единиц продукции в год, это высвобождает сотни часов работы станков, которые можно монетизировать новыми заказами.
Еще один важный аспект — снижение процента брака. В производстве насосов стоимость заготовки из спецсплава может достигать десятков тысяч рублей. Потеря такой детали из-за ошибки в базировании или деформации от зажима — это прямой убыток. Качественная оснастка с предсказуемым поведением и системами контроля усилия зажима сводит этот риск к минимуму. Мы наблюдали на предприятиях наших клиентов снижение уровня брака с 5% до 0,5% после аудита и замены парка технологической оснастки. Окупаемость таких проектов в среднем составляет от 4 до 7 месяцев, что является отличным показателем для промышленного производства.
Не стоит забывать и о человеческом факторе. Современная эргономичная оснастка с быстрым зажимом облегчает труд операторов и наладчиков, снижая утомляемость и вероятность ошибок при установке тяжелых деталей. Это косвенно влияет на производительность и безопасность труда. Инвестиции в оснастку — это инвестиции в стабильность технологического процесса. В условиях растущей конкуренции и требований к качеству продукции, возможность гарантировать параметры каждого выпущенного насоса становится ключевым конкурентным преимуществом.
Теоретические принципы выбора оснастки находят свое наиболее яркое подтверждение в практике предприятий, работающих с экстремально сложными материалами. Ярким примером такого подхода является компания ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Расположенная в городе Баоцзи — признанной «титановой столице» Китая, эта высокотехнологичная компания специализируется на полном цикле производства оборудования из титана, никеля, циркония и их сплавов. Географическое положение в центре титановой промышленности позволило предприятию создать замкнутый производственный цикл: от первичной обработки сырья до выпуска готовых узлов, таких как погружные насосы серии YT и титановые клапаны.
Успех компании во многом обусловлен тем, что требования к точности оснастки здесь возведены в абсолют. При обработке титановых и никелевых сплавов, обладающих высокой вязкостью и склонностью к наклепу, малейшая вибрация или неточность базирования приводят к мгновенному выходу инструмента из строя и браку дорогостоящей заготовки. Коллектив из 32 специалистов, включая старших инженеров и кандидатов наук, разработал собственные конструкторские решения, которые учитывают специфику поведения этих материалов. Система менеджмента качества ISO 9001, внедренная на всех этапах — от входного контроля сырья до финальной приемки, — гарантирует, что каждое изделие, будь то промышленный насос или высокоточный вал, соответствует строжайшим допускам.
Опыт ООО «Баоцзи Хэжуньтай» демонстрирует, что инвестиции в специализированную оснастку и глубокое понимание свойств материала окупаются многократно. Продукция компании, поставляемая в нефтегазовый, химический и фармацевтический секторы, получает высокие оценки именно благодаря стабильности эксплуатационных характеристик, достигнутой за счет грамотного технологического проектирования. Этот кейс подтверждает нашу главную мысль: надежность насоса закладывается не только на этапе сборки, но и на стадии выбора стратегии обработки и фиксации детали.
Для черновой обработки нержавеющих сталей (12Х18Н10Т, 304, 316) оптимальным выбором являются легированные стали с поверхностной закалкой, так как они обладают достаточной вязкостью, чтобы выдерживать ударные нагрузки при снятии большого припуска. Однако для чистовой обработки, где критична вибрация, мы однозначно рекомендуем твердосплавные оправки или стальные оправки с демпфирующими элементами. Твердый сплав обеспечивает необходимую жесткость для поддержания постоянства режима резания, что предотвращает наклеп поверхности и продлевает жизнь инструменту. Не используйте обычные углеродистые стали — они слишком мягкие и быстро потеряют геометрию посадочных мест.
Периодичность зависит от интенсивности эксплуатации и условий цеха, но общее правило таково: любую новую или отремонтированную оправку необходимо балансировать перед первым запуском. В процессе работы проверку следует проводить каждые 3-6 месяцев или после любого аварийного удара (падения, столкновения). Если вы работаете в режиме 24/7 с высокими оборотами, интервал сокращается до 1 месяца. Игнорирование этого требования приводит к тому, что вы балансируете не деталь, а сумму “деталь + неуравновешенная оснастка”, что делает всю процедуру бессмысленной. Ведите журнал учета часов работы для каждой единицы оснастки.
Теоретически возможно использование модульных систем со сменными губками или втулками, но на практике универсальность часто жертвует точностью. Для серийного производства конкретных моделей насосов мы настоятельно рекомендуем специализированную оснастку, разработанную под геометрию конкретной детали. Универсальные патроны имеют больше стыков и соединений, что суммирует погрешности и снижает общую жесткость системы. Если номенклатура велика, лучше инвестировать в набор специализированных оправок или паллетную систему, чем пытаться адаптировать одну под все, рискуя качеством продукции и безопасностью.
Это классический признак чрезмерного усилия зажима или неправильного расположения точек контакта. Решение лежит в плоскости изменения конструкции оснастки: переходите от точечного зажима кулачками к обхватывающему (разжимные оправки, мембранные патроны). Также стоит пересмотреть последовательность операций — возможно, часть припуска нужно снимать при ослабленном зажиме или в несколько проходов с промежуточным снятием напряжений. В некоторых случаях помогает термическая обработка (отпуск) заготовки перед финишной обработкой для снятия внутренних литейных или сварочных напряжений. Не пытайтесь “пережать” деталь сильнее — это только усугубит пружинение.
Технологическая оснастка для обработки рабочих колес насосов является связующим звеном между возможностями вашего станка и качеством готового изделия. Как мы показали, экономия на этом этапе ведет к кратному росту издержек на последующих стадиях: от поломки инструмента до рекламаций от заказчиков из-за вибрации насосов. Внедрение современных решений в области материалов, систем зажима и балансировки — это не просто техническое обновление, а стратегическое решение для повышения рентабельности производства.
Если вы столкнулись с проблемами нестабильности размеров, высоким уровнем брака или низкой стойкостью инструмента при производстве насосного оборудования, аудит вашей текущей технологической оснастки может стать первым шагом к решению. Мы готовы провести анализ ваших процессов и предложить индивидуальные решения, соответствующие вашим объемам и требованиям к точности. Не позволяйте устаревшим методам фиксации тормозить развитие вашего предприятия.
Свяжитесь с нами сегодня для консультации по подбору и проектированию оснастки. Наши эксперты помогут вам оптимизировать процесс обработки рабочих колес и достичь показателей эффективности, которые ранее казались недостижимыми. Заказать расчет проекта оснастки.