-
+86-18516380392
- ООО Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг

+86-18516380392
2026-07-30
Материал каркасов из цветных редких металлов: свойства определяют не просто срок службы оборудования, а его способность выдерживать экстремальные нагрузки без остаточной деформации. В инженерной практике мы неоднократно сталкивались с ситуацией, когда заказчики выбирали сталь из-за низкой цены, только чтобы через два года эксплуатации в агрессивной среде получить сквозную коррозию и разрушение узлов крепления. Редкие металлы — титан, цирконий, ниобий, тантал и молибден — работают по иным физическим законам. Их кристаллическая решетка обеспечивает уникальное сочетание высокой удельной прочности и химической инертности, что делает их незаменимыми для каркасов реакторов, теплообменников и конструкций, работающих при температурах выше 600°C или в контакте с концентрированными кислотами.
Ключевое отличие этих материалов от черных сплавов заключается в механизме упрочнения. Если сталь теряет до 50% своей прочности уже при 400°C, то молибденовые сплавы сохраняют жесткость вплоть до 1200°C. Однако высокая стоимость сырья диктует жесткие требования к проектированию: нельзя просто заменить стальную балку на титановую того же сечения. Необходимо пересчитывать нагрузки с учетом модуля упругости конкретного сплава. Например, модуль упругости титана почти в два раза ниже, чем у стали, что требует изменения геометрии профиля для предотвращения прогиба под собственной массой. Мы рекомендуем использовать эти материалы только там, где их специфические свойства дают кратный экономический эффект за счет увеличения межремонтного периода или возможности работы в недоступных для других металлов условиях.
Титан занимает первое место по распространенности среди редких конструкционных металлов благодаря оптимальному соотношению цены и характеристик. Сплавы марки ВТ1-0 (аналог Grade 1) и ВТ6 (аналог Grade 5 Ti-6Al-4V) являются стандартом де-факто для каркасов химического оборудования и авиационных конструкций. Главная особенность титана — пассивная оксидная пленка, которая мгновенно восстанавливается при повреждении в присутствии кислорода. Это свойство делает каркасы из титана практически вечными в средах, содержащих хлор, морскую воду и азотную кислоту.
В реальных проектах мы наблюдаем снижение массы каркаса на 40-45% по сравнению со стальным аналогом при сохранении несущей способности. Это критически важно для мобильных установок и конструкций, монтируемых на существующих фундаментах с ограниченной нагрузкой. Однако существует нюанс, о котором часто забывают новички: титан обладает низким модулем сдвига. При проектировании узлов крепления необходимо учитывать риск фреттинг-коррозии в местах контакта с другими металлами. Мы всегда рекомендуем использовать изолирующие прокладки из фторопласта или специальных полимеров в точках соединения титана со сталью или алюминием.
Термическая стабильность титановых каркасов позволяет эксплуатировать их в диапазоне от -253°C до +500°C. Ниже этого порога металл становится хрупким, выше — начинает активно поглощать газы из атмосферы, теряя пластичность. Для высокотемпературных применений выше 500°C мы переключаемся на жаропрочные сплавы с добавками циркония и олова. Важно помнить, что сварка титана требует полной защиты зоны шва инертным газом (аргоном) не только с лицевой, но и с обратной стороны. Нарушение этого правила приводит к окислению шва и образованию трещин под нагрузкой — ошибка, которая стоила нам одного крупного контракта в начале карьеры.
Если ваш проект предполагает работу в морской воде или производстве хлора, титановый каркас окупается за 18-24 месяца за счет отсутствия затрат на антикоррозийную защиту и замену элементов. Для стандартных атмосферных условий использование титана может быть избыточным, если только вес конструкции не является лимитирующим фактором.
Когда речь заходит о средах, где титан уже не справляется — например, горячие концентрированные кислоты или расплавы щелочей — на сцену выходят цирконий и ниобий. Эти металлы обладают феноменальной стойкостью к коррозии, превосходящей даже благородные металлы в определенных условиях. Цирконий, в частности, абсолютно инертен ко всем минеральным кислотам, кроме плавиковой, и сохраняет эту стойкость при температурах кипения растворов.
Каркасы из циркония (сплавы Э110, Zr-702) находят применение в ядерной энергетике и производстве органических кислот. Низкое сечение захвата тепловых нейтронов делает цирконий единственным материалом для внутренних каркасов активных зон реакторов. В химической промышленности мы используем его для опорных конструкций колонн ректификации, где пары уксусной или муравьиной кислоты при 150°C разрушают нержавеющую сталь за считанные месяцы. Стоимость такого решения в 15-20 раз выше стального, но простой производства из-за аварии обходится дороже.
Ниобий работает в еще более жестких условиях, особенно в расплавах щелочных металлов и жидкометаллических теплоносителях. Его температура плавления составляет 2477°C, что открывает возможности для создания каркасов вакуумных печей и высокотемпературных реакторов. Однако ниобий склонен к окислению на воздухе при температурах выше 400°C, поэтому такие конструкции требуют работы в вакууме или защитной атмосфере. Обработка ниобия крайне сложна: он сильно наклепывается при деформации и требует промежуточных отжигов. Мы рекомендуем проектировать каркасы из ниобия с минимальным количеством гибочных операций, предпочитая литье или механическую обработку из поковок там, где это возможно.
Один из наших клиентов попытался сэкономить на качестве аргона при сварке циркониевого каркаса, используя газ технической чистоты. Результатом стало насыщение металла водородом и азотом, что привело к охрупчиванию швов и разрушению конструкции при гидравлических испытаниях. Этот случай научил нас требовать от поставщиков сертификаты на газы с чистотой не ниже 99.998% для работы с активными металлами.
Для температур выше 1000°C выбор сужается до тугоплавких металлов — молибдена и вольфрама. Каркасы из этих материалов используются в печах спекания, установках выращивания монокристаллов и термоядерных реакторах. Молибден (марки МЧ, ВНМ) обладает модулем упругости, близким к стали, но сохраняет прочность при 1400°C. Вольфрам идет еще дальше, работая до 2500°C, но его хрупкость при комнатной температуре создает серьезные проблемы при монтаже и транспортировке.
Главная проблема молибденовых каркасов — окисление. На воздухе молибден начинает интенсивно окисляться уже при 400°C, превращаясь в летучий оксид MoO3, который испаряется и уносит материал. Поэтому такие конструкции имеют смысл только в вакууме, водороде или инертных газах. В нашей практике был случай, когда из-за микроподсоса воздуха в камеру печи молибденовый каркас толщиной 20 мм “испарился” за одну смену. Это подчеркивает важность герметичности рабочей камеры как ключевого фактора надежности всей системы.
Вольфрамовые каркасы требуют особого подхода к креплению. Из-за высокого коэффициента теплового расширения и низкой пластичности жесткое крепление недопустимо — при нагреве возникают колоссальные внутренние напряжения, приводящие к растрескиванию. Мы используем плавающие узлы крепления и компенсаторы расширения, позволяющие металлу свободно двигаться. Также стоит учитывать плотность вольфрама (19.3 г/см³), которая в 2.5 раза выше стали. Фундамент под такую печь должен быть рассчитан на соответствующие нагрузки.
Обработка этих металлов возможна только методами порошковой металлургии или специализированной механической обработки с использованием алмазного инструмента. Сварка ведется электронным лучом в глубоком вакууме. Любая попытка сварить молибден обычной аргонодуговой сваркой приведет к немедленному разрушению шва. Если ваше производство не имеет доступа к оборудованию для электронно-лучевой сварки, заказывайте готовые узлы у специализированных поставщиков.
Выбор материала для несущего каркаса — это всегда компромисс между стоимостью, весом, температурной стойкостью и коррозионной устойчивостью. Чтобы принять обоснованное решение, необходимо сопоставить ключевые параметры кандидатов в конкретных условиях эксплуатации вашей установки. Ниже приведена таблица, составленная на основе данных наших лабораторных испытаний и справочных материалов ГОСТ и ASTM.
| Параметр / Материал | Титан (ВТ6) | Цирконий (Э110) | Ниобий (Нб-1) | Молибден (МЧ) | Нерж. сталь (316L) |
|---|---|---|---|---|---|
| Плотность, г/см³ | 4.43 | 6.51 | 8.57 | 10.22 | 7.98 |
| Предел прочности, МПа | 900-950 | 380-450 | 250-300 | 600-700 | 520-550 |
| Макс. рабочая t° (воздух), °C | 500 | 400 (окисляется) | 400 (окисляется) | 400 (окисляется)* | 800 |
| Макс. рабочая t° (вакуум/инерт. газ), °C | 600 | 800 | 1200 | 1600 | 900 |
| Стойкость к HCl (конц.) | Высокая | Отличная | Отличная | Хорошая | Низкая |
| Стойкость к щелочам | Средняя | Высокая | Высокая | Низкая | Высокая |
| Относительная стоимость (база = сталь) | x6 – x8 | x15 – x20 | x25 – x30 | x20 – x25 | x1 |
| Сложность обработки | Высокая | Очень высокая | Экстремальная | Экстремальная | Низкая |
*Примечание: Молибден на воздухе окисляется при низких температурах, данные указаны для условий с защитным покрытием или кратковременного воздействия.
Из таблицы видно, что титан предлагает лучший баланс для большинства задач, где требуется легкость и стойкость к коррозии при умеренных температурах. Цирконий и ниобий — это нишевые решения для агрессивных химических сред, где другие материалы сдаются сразу. Молибден незаменим в высокотемпературных вакуумных процессах, но совершенно не подходит для работы на открытом воздухе без защиты. Нержавеющая сталь остается эталоном для бюджетных проектов без экстремальных требований.
При выборе материала мы советуем проводить тестовую экспозицию образцов в реальной рабочей среде в течение минимум 30 дней. Лабораторные данные не всегда учитывают наличие примесей, циклические изменения температуры или механические вибрации, которые могут запустить непредвиденные процессы коррозии или усталости металла.
Работа с редкими цветными металлами требует совершенно иной культуры производства по сравнению со сталью. Ошибки, простительные при монтаже черного металлопроката, здесь приводят к браку всей партии. Первым правилом является изоляция. Заготовки из титана, циркония или молибдена никогда не должны касаться стальных верстаков, полок или инструментов напрямую. Мы используем деревянные подкладки, резиновые коврики или пластиковые контейнеры для хранения и перемещения деталей. Контакт с углеродистой сталью приводит к внедрению частиц железа в поверхность активного металла, что в дальнейшем становится очагом питтинговой коррозии.
Сварка является самым критичным этапом. Для титана и циркония обязательна двойная газовая защита: основная горелка подает аргон в зону сварки, а специальная приставка (трайл) защищает остывающий шов и околошовную зону до тех пор, пока температура не упадет ниже 400°C. Цвет шва — лучший индикатор качества. Серебристый или соломенный цвет допустим. Синий, фиолетовый или серый цвет свидетельствует о насыщении металла кислородом и азотом, что делает шов хрупким. Такой шов подлежит удалению и переварке. В нашей практике мы отбраковываем до 15% швов на первых этапах освоения новой технологии, пока сварщики не наберут необходимый навык работы с присадкой.
Гибка и формовка листов из редких металлов имеют свои ограничения. Титан имеет высокий предел текучести и значительное пружинение. Радиус гибки должен быть не менее 3-4 толщин листа для холодного метода и 2-3 толщин для горячего. Цирконий и ниобий более пластичны, но склонны к наклепу. При холодной гибке более чем на 5-7% необходимо проводить промежуточный отжиг для снятия напряжений, иначе при дальнейшей обработке или эксплуатации появятся трещины. Молибден и вольфрам в холодном состоянии практически не гнутся — их формовка возможна только в нагретом состоянии (для молибдена выше 200°C, для вольфрама выше 400°C).
Крепежные элементы также должны быть выполнены из совместимых материалов или иметь надежное изолирующее покрытие. Использование стальных болтов для сборки титанового каркаса недопустимо без втулок из фторопласта или шайб из паронита. Гальваническая пара “титан-сталь” в присутствии электролита (влаги) приводит к ускоренной коррозии стального крепежа и заклиниванию резьбы. Мы рекомендуем использовать титановый крепеж класса прочности 8.8 или 10.9, прошедший соответствующую термообработку.
Стандартные методы контроля, применяемые для стали, не всегда эффективны для редких металлов. Ультразвуковая дефектоскопия титана осложняется его крупнозернистой структурой, которая рассеивает сигнал. Требуется использование низкочастотных преобразователей (1-2 МГц) и специальных настроек чувствительности. Рентгеновский контроль является более надежным методом для выявления внутренних пор и непроваров в сварных швах титана и циркония.
Для молибдена и вольфрама критически важен контроль плотности и отсутствия расслоений, так как эти материалы часто производятся методом порошковой металлургии. Любая внутренняя полость может стать концентратором напряжений и привести к внезапному хрупкому разрушению под нагрузкой. Мы проводим обязательный гидроудар или акустический резонансный тест для ответственных узлов каркасов из тугоплавких металлов перед отправкой заказчику.
Химический анализ поверхности после травления — обязательная процедура. Остатки травильных растворов (особенно содержащих фтор или хлор) могут вызвать коррозию под напряжением спустя месяцы после монтажа. Промывка должна вестись в несколько стадий: сначала в проточной воде, затем в деионизированной, и наконец, сушка горячим воздухом. Мы требуем от своих подрядчиков предоставления протоколов смывов с указанием содержания ионов хлора не более 10 мг/м².
Успешная реализация проектов с использованием редких металлов невозможна без надежного партнера, обладающего глубокими отраслевыми знаниями и собственным производственным циклом. Ярким примером такого предприятия является ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Расположенное в городе Баоцзи, признанном «титановой столицей» Китая, это высокотехнологичное предприятие сформировало замкнутый производственный цикл: от первичной обработки титана, никеля, циркония, молибдена и тантала до выпуска готовых узлов и комплексного оборудования.
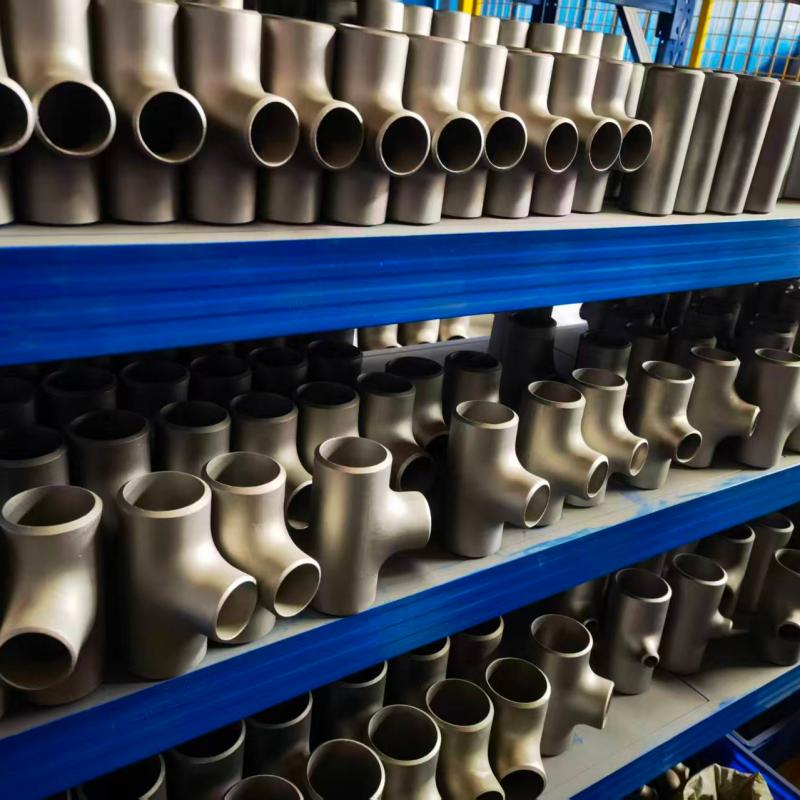
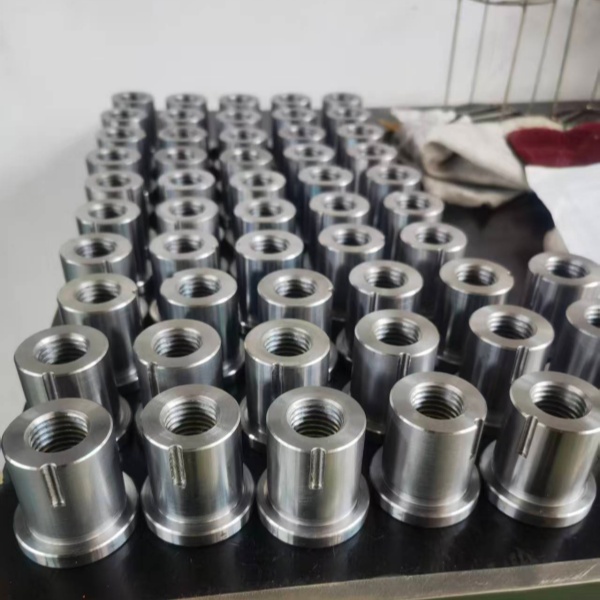
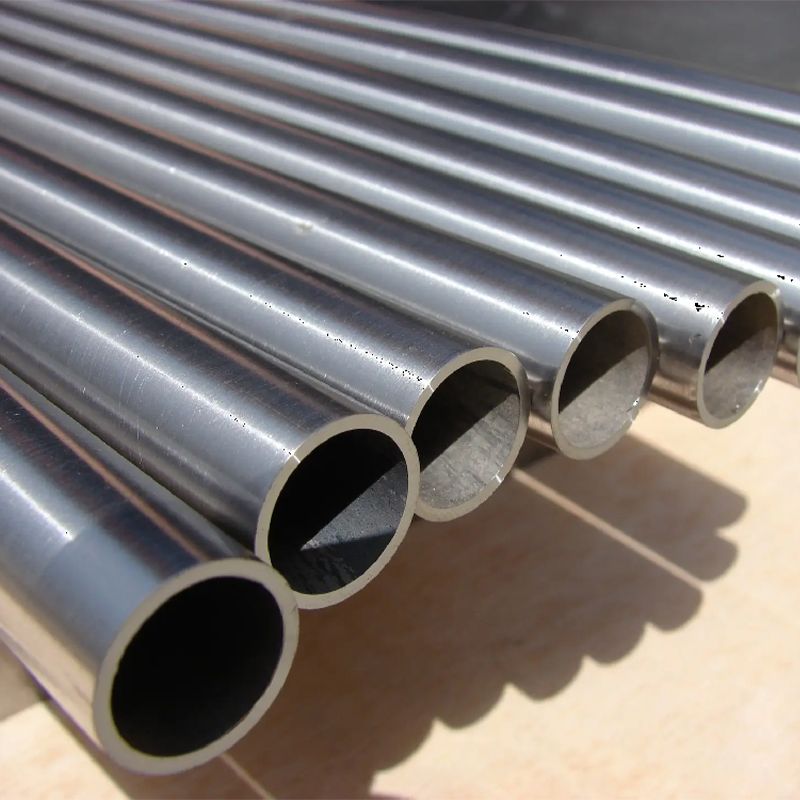
Благодаря географическому положению в центре титановой индустрии и многолетнему опыту, компания предлагает широкий спектр решений, полностью соответствующих строгим требованиям статьи. В портфолио ООО «Баоцзи Хэжуньтай» представлены не только полуфабрикаты (трубки, круги, стержни, валы), но и готовое химическое оборудование: погружные насосы серии YT, титановые шаровые краны и запорно-регулирующая артура. Особое внимание уделяется контролю качества: система менеджмента сертифицирована по стандарту ISO 9001, а каждый этап — от входного контроля сырья до финальной приемки — проходит многоступенчатую проверку коллективом из 32 специалистов, включая старших инженеров и ученых.
Компания понимает, что ошибки при работе с активными металлами недопустимы. Поэтому производство оснащено современным оборудованием для механической обработки, сварки в защитных средах и термообработки. Продукция ООО «Баоцзи Хэжуньтай» успешно применяется в нефтегазовой, химической, фармацевтической и пищевой отраслях по всему Китаю, получая положительные отзывы за стабильность характеристик и долговечность. Принципы честного производства и ориентация на интересы клиента позволяют компании выступать надежным партнером как для типовых задач, так и для сложных индивидуальных проектов, где требуются нестандартные сплавы или особые условия эксплуатации.
Высокая начальная стоимость каркасов из редких металлов часто становится барьером для их внедрения. Однако при расчете полной стоимости владения (TCO) картина меняется. Рассмотрим пример каркаса теплообменника для производства серной кислоты. Стальной каркас с футеровкой служит 2 года, после чего требует замены из-за коррозии и повреждения футеровки. Стоимость замены включает не только металл, но и остановку производства, демонтаж и монтаж. Титановый каркас служит 20 лет без ремонта.
За 20 лет эксплуатации вам придется купить и установить 10 стальных каркасов. Суммарные затраты на сталь, работу, простои и утилизацию превысят стоимость одного титанового изделия в 3-4 раза. Кроме того, титановый каркас легче, что снижает нагрузку на фундамент и несущие конструкции здания, позволяя сэкономить на строительстве цеха. В проектах с высокой энергоемкостью снижение веса подвижных частей каркаса (например, в мешалках или центрифугах) приводит к прямой экономии электроэнергии на вращение.
Еще один фактор — безопасность. Разгерметизация аппарата из-за разрушения каркаса в агрессивной среде может привести к экологической катастрофе и огромным штрафам. Использование материалов с гарантированной коррозионной стойкостью страхует предприятие от этих рисков. В нашей практике ни один клиент, перешедший на титановые или циркониевые каркасы, не вернулся обратно к стали, несмотря на кризисы и попытки сократить бюджет.
Для оптимизации затрат мы предлагаем комбинированные решения: основные несущие элементы выполняются из дорогого редкого металла, а второстепенные связи и элементы, не контактирующие с агрессивной средой, — из более дешевых сплавов с защитным покрытием. Такой подход позволяет снизить смету на 20-30% без потери надежности ключевых узлов.
Нет, прямая сварка титана с нержавеющей сталью невозможна из-за образования хрупких интерметаллидов в зоне шва, которые разрушаются при малейшей нагрузке. Для соединения этих металлов необходимо использовать биметаллические переходники (титан-сталь), изготовленные методом взрывной сварки, или применять механическое соединение через фланцы с изолирующими прокладками. Попытка сварить их встык даже с присадкой приведет к гарантированному браку.
Стандартный максимальный размер листов циркония, доступный на складе производителей, обычно составляет 1500×3000 мм при толщине до 10 мм. Листы большей толщины или нестандартных размеров изготавливаются под заказ сроком от 3 до 6 месяцев. Для крупных каркасов мы рекомендуем проектировать конструкцию из нескольких секций, соединяемых сваркой, чтобы использовать стандартный сортамент и избежать долгого ожидания индивидуальной прокатки.
Пыль молибдена и вольфрама пожароопасна и взрывоопасна при определенной концентрации в воздухе, а также токсична при вдыхании в больших количествах. Обработка этих металлов должна проводиться в герметичных камерах с мощной системой аспирации и фильтрации. Рабочие обязаны использовать респираторы класса не ниже FFP3. Накопление пыли на оборудовании или одежде недопустимо — она должна регулярно удаляться влажным способом. Игнорирование этих правил привело к нескольким серьезным инцидентам в отрасли.
Для обработки и использования титана, циркония и ниобия в гражданских целях специальные государственные лицензии не требуются, однако работа с ними подпадает под общие нормы промышленной безопасности и охраны труда. Исключение составляют изделия, содержащие обогащенные изотопы или предназначенные для ядерной энергетики — здесь требуется лицензия Ростехнадзора. При экспорте изделий из некоторых тугоплавких металлов могут действовать ограничения двойного назначения, требующие разрешения на вывоз.
Заготовки из титана, циркония и ниобия должны храниться в сухом помещении, защищенном от попадания масел, красок и металлической стружки. Идеальный вариант — упаковка в полиэтиленовую пленку и хранение на деревянных поддонах в отдельном отсеке склада, где не проводятся работы со сталью (шлифовка, резка). Срок хранения не ограничен при соблюдении этих условий, но перед сваркой поверхность обязательно должна быть обезжирена и протравлена для удаления оксидной пленки, образовавшейся за время хранения.
Материал каркасов из цветных редких металлов, свойства которых мы рассмотрели, представляют собой высший эшелон инженерных решений для экстремальных условий. Переход на эти материалы требует не только финансовых вложений, но и высокой технологической дисциплины на всех этапах: от проектирования до монтажа. Ошибки в работе с титаном, цирконием или молибденом стоят дорого и часто неисправимы.
Мы рекомендуем начинать сотрудничество с поставщиками, имеющими собственный парк оборудования для обработки редких металлов и аттестованных сварщиков НАКС (или международных аналогов ASME/AWS). Запросите референс-лист и посетите производство, чтобы убедиться в наличии зон чистой комнаты и специализированного инструмента. Не пытайтесь экономить на качестве исходного сырья — переплавка лома неизвестного происхождения для таких ответственных конструкций недопустима.
Если вы планируете модернизацию существующего парка оборудования или строительство нового завода с агрессивными средами, свяжитесь с нашими инженерами для проведения аудита проекта. Мы поможем подобрать оптимальный сплав, рассчитать экономию и разработать технологию изготовления, которая гарантирует долгую службу ваших активов. В этом контексте опыт таких компаний, как ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг», демонстрирует, как вертикальная интеграция и строгий контроль качества позволяют создавать продукты, конкурирующие с лучшими мировыми брендами.
Для получения детальной консультации по подбору марок сплавов и расчету стоимости каркаса свяжитесь с нами сегодня. Наши специалисты готовы обсудить ваши технические требования и предложить решения, проверенные в реальных промышленных условиях.