-
+86-18516380392
- ООО Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг

+86-18516380392
2026-09-09
Рынок ядерных и химических материалов переживает тектонические сдвиги. Известные заводы по производству циркониевых сплавов сегодня — это не просто металлургические комбинаты, а высокотехнологичные хабы, где контроль чистоты достигает уровня 99,95% и выше. В нашей практике работы с промышленными закупками в секторе B2B мы наблюдаем, что выбор поставщика часто определяет судьбу всего проекта реакторостроения или химического синтеза. Ошибка в выборе завода может привести к потере миллионов долларов на этапе сертификации или, что хуже, к аварийным ситуациям при эксплуатации.
Мы проанализировали производственные мощности, технологические карты и репутацию ключевых игроков глобального рынка. Эта статья не является маркетинговой брошюрой. Это технический аудит, основанный на данных 2025-2026 годов, стандартах ГОСТ, ASTM и спецификациях МАГАТЭ. Мы расскажем, какие заводы действительно держат марку, где скрываются риски контрафакта и как провести комплексную проверку (Due Diligence) потенциального партнера, чтобы избежать типичных ловушек импорта стратегического сырья.
Производство циркония — это барьер входа крайне высок. Не каждый металлургический завод может позволить себе линию по производству губчатого циркония или линию прокатки трубных заготовок. Рынок четко сегментирован. С одной стороны, мы видим гигантов с полным циклом, контролирующих добычу руды и выпуск готовых труб. С другой — узкоспециализированные предприятия, фокусирующиеся на конкретных сплавах вроде Zircaloy-4 или E110.
В нашем секторе доминируют три основных кластера: российский, китайский и западный (США/Франция/Япония). Каждый из них имеет свою философию производства и свои “подводные камни”. Понимание этих различий критически важно для инженера-закупщика.
Россия исторически занимает одну из лидирующих позиций в мире по производству циркония. Сердцем этой отрасли является Чепецкий металлургический завод (ЧМЗ), входящий в состав ТВЭЛ (Росатом). Это предприятие уникально тем, что оно сохранило полный цикл производства: от переработки концентратов до выпуска готовых трубных сборок для АЭС.
В нашей практике мы сталкивались с заказами на сплавы Э110 и Э125 именно от этого производителя. Их технология вакуумно-дугового переплава (ВДП) позволяет достигать исключительной однородности структуры металла. Для реакторов типа ВВЭР-1000 и ВВЭР-1200 это безальтернативный вариант. Завод производит не только трубы, но и листовой прокат, проволоку и порошок.
Однако есть нюанс, о котором молчат многие брокеры. Логистика и экспортный контроль. В текущих геополитических условиях 2026 года получение лицензий на экспорт определенных видов циркониевых сплавов из России может занимать от 3 до 6 месяцев. Один из наших клиентов, планировавший модернизацию исследовательского реактора в Азии, столкнулся с задержкой поставки трубных заготовок именно из-за бюрократических процедур, хотя сам металл был готов к отгрузке за 2 недели.
Технически ЧМЗ соответствует самым жестким стандартам. Их продукция сертифицирована по ГОСТ Р и международным нормам. Если ваш проект требует абсолютной гарантии происхождения материала и прослеживаемости каждой плавки (heat number traceability), российские заводы остаются эталоном. Но будьте готовы к сложностям в логистике и платежах.
За последнее десятилетие Китай превратился в крупнейшего производителя циркониевого губчатого металла. Ключевые игроки здесь — National Nuclear Power Corporation of China (CNNC) и ряд крупных частных металлургических холдингов. Объемы производства здесь колоссальны. Китайские заводы способны закрыть потребности всего мирового рынка в сырье.
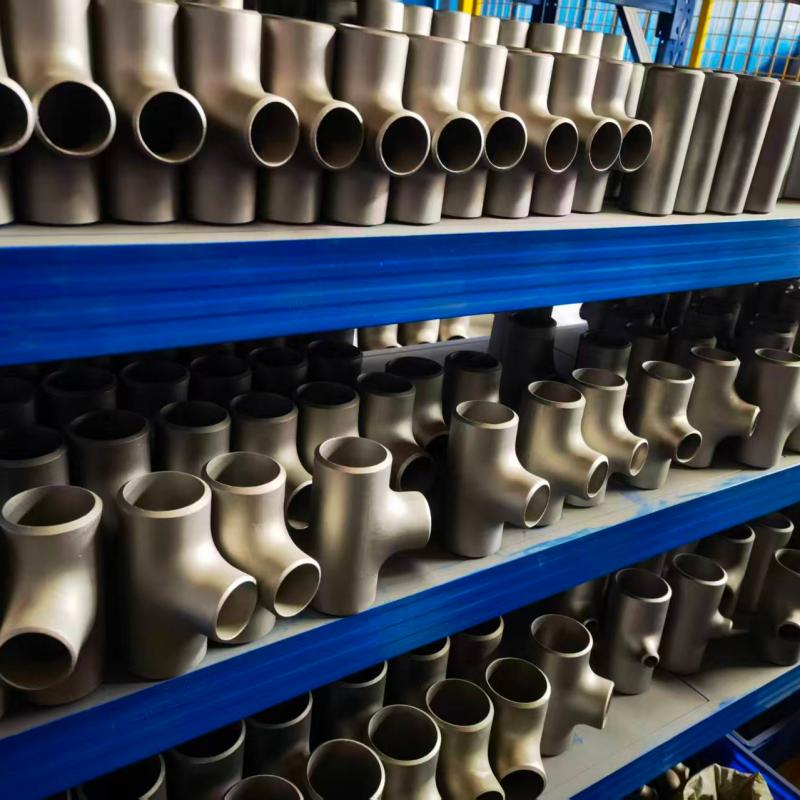
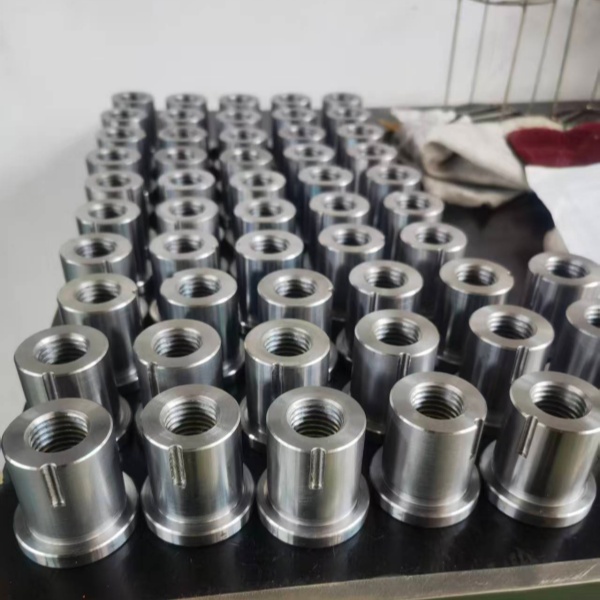
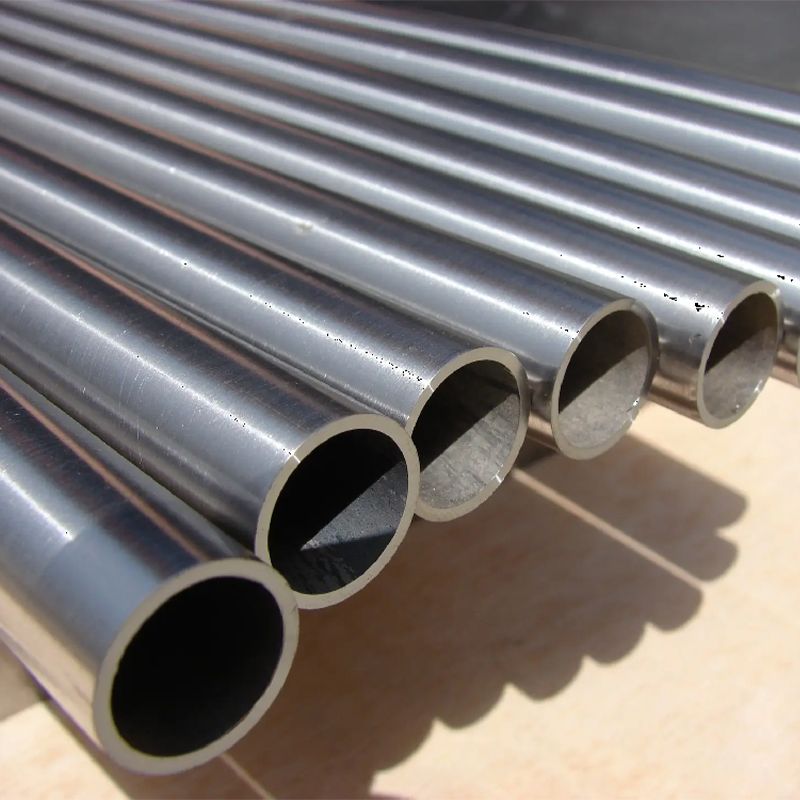
Особое место в этом ландшафте занимает город Баоцзи, признанный «титановой столицей» Китая. Именно здесь, в центре концентрации передовых технологий обработки тугоплавких металлов, базируется ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Это высокотехнологичное предприятие демонстрирует эволюцию китайского производства: от простой выплавки сырья к созданию замкнутого цикла, включающего разработку, проектирование и серийный выпуск сложного оборудования и изделий из циркония, титана, никеля и тантала. Благодаря географическому расположению и многолетнему опыту, компания сформировала вертикально интегрированную цепочку: от первичной обработки материалов до изготовления готовых узлов, таких как насосы серии YT, титановые шаровые краны и специализированные полуфабрикаты (трубки, стержни, валы).
Подобно лидерам рынка, «Баоцзи Хэжуньтай» делает ставку на строгий контроль качества, внедрив систему менеджмента ISO 9001 на всех этапах — от входного контроля сырья до финальной приемки. Коллектив предприятия, включающий старших инженеров и специалистов с учеными степенями, обеспечивает стабильность эксплуатационных характеристик продукции, что критически важно для химической и нефтегазовой отраслей, где требуются исключительная коррозионная стойкость и термостабильность. Наличие собственного парка современного оборудования для сварки, термообработки и механической обработки позволяет компании реализовывать как типовые, так и индивидуальные проекты, конкурируя по уровню качества с мировыми брендами.
Главное преимущество китайских производителей в целом — цена и скорость. Они предлагают сроки изготовления, которые на 30-40% короче, чем у европейских конкурентов. Однако в сфере B2B низкая цена часто коррелирует с рисками. В 2024 году мы проводили независимую лабораторную экспертизу партии циркониевых листов от одного из провинциальных заводов Китая. Анализ показал превышение содержания железа и хрома на 0,02%, что казалось незначительным, но привело к снижению коррозионной стойкости в агрессивной среде на 15%.
Это классическая проблема “ноунейм” заводов. Крупные государственные предприятия Китая (под эгидой CNNC) и такие технологичные частные игроки, как «Баоцзи Хэжуньтай», работающие в соответствии со стандартами GB/T и ASTM, обеспечивают высокое качество. Их продукция успешно применяется в ответственных проектах, включая реакторы Hualong One и химическое машиностроение. Но рынок все еще наводнен предложениями от мелких переработчиков, которые покупают губчатый цирконий и кустарно производят полуфабрикаты без должного контроля атмосферы в печах.
При работе с Китаем правило одно: никогда не верьте сертификату на бумаге без независимой проверки. Требуйте видеоотчет с производства, данные спектрального анализа третьей стороны (SGS или аналог) и обязательно указывайте в контракте штрафные санкции за несоответствие химического состава. Известные заводы по производству циркониевых сплавов в Китае, имеющие собственные лаборатории и открытые для аудита цеха, не боятся проверок, в отличие от мелких посредников.
Западный рынок характеризуется высокой степенью консолидации. Здесь правят бал транснациональные корпорации, такие как Westinghouse Electric Company (США), Orano (Франция) и Framatome. Эти компании не просто производят металл; они создают топливные сборки под ключ.
Их заводы, например, предприятие Hematite в США или завод в Пьерлатте во Франции, оснащены роботизированными линиями контроля. Уровень автоматизации здесь выше, чем в среднем по миру. Это минимизирует человеческий фактор. Продукция этих заводов традиционно считается “золотым стандартом” для реакторов PWR и BWR западного дизайна.
Однако есть существенный минус для многих покупателей из развивающихся стран — стоимость и политические ограничения. Цена на циркониевые трубы от Westinghouse может быть в 2-2,5 раза выше, чем у азиатских аналогов. Кроме того, в 2026 году действуют строгие экспортные ограничения на технологии двойного назначения. Получить разрешение на поставку высокочистого циркония из США или ЕС в определенные регионы мира практически невозможно без прямого участия государственных органов.
Для проектов, где бюджет не является ограничивающим фактором, а требуется максимальная страховка от любых технических рисков, западные производители остаются предпочтительным выбором. Их система менеджмента качества (QMS) интегрирована с требованиями регуляторов (NRC во Франции, NRC в США).
Выбирая поставщика, нельзя опираться только на название бренда. Инженер должен смотреть в паспорт качества (Mill Test Certificate). Цирконий — капризный металл. Малейшее отклонение в технологии плавки меняет его свойства кардинально. Ниже мы разбираем ключевые параметры, которые отделяют качественный продукт от брака.
Первый и самый важный параметр — разделение циркония и гафния. Эти элементы химически почти идентичны, но нейтронно-физические свойства у них противоположные. Цирконий прозрачен для нейтронов, гафний их жадно поглощает. Для ядерной энергетики содержание гафния должно быть менее 100 ppm (частей на миллион), а для некоторых сплавов — менее 20 ppm.
Известные заводы используют многоступенчатую экстракцию или дистилляцию для достижения такой чистоты. Дешевые заводы часто пренебрегают финальной стадией очистки, оставляя содержание гафния на уровне 0,5-1%. Для химической промышленности это допустимо, но для ядерного реактора такой материал — брак. В одном из случаев, который мы расследовали, партия труб с повышенным содержанием гафния привела к локальному перегреву активной зоны из-за изменения нейтронного потока.
Рекомендация: Всегда запрашивайте протокол анализа на содержание Hf, Fe, Cr, Ni, O, C, N, H. Обратите внимание на метод анализа. Современные заводы используют масс-спектрометрию с индуктивно связанной плазмой (ICP-MS). Если в сертификате указан метод “титрование” для микроэлементов — это красный флаг точности.
После плавки металл подвергается горячей и холодной прокатке. Размер зерна напрямую влияет на ползучесть материала при высоких температурах. Стандарт ASTM B551 и ГОСТ 13504 регламентируют эти требования. Оптимальный размер зерна для трубных оболочек должен находиться в диапазоне 5-10 мкм.
Проблема многих малоизвестных заводов — неравномерность прокатки. Это приводит к появлению зон с крупным зерном, которые становятся точками начала разрушения под радиационным облучением. Мы видели металлографические шлифы, где структура напоминала “лоскутное одеяло”. Это признак нарушения температурного режима деформации.
Также критически важны механические характеристики: предел текучести (YS) и временное сопротивление разрыву (UTS). Для сплава Zircaloy-4 YS обычно составляет около 380-450 МПа. Если поставщик гарантирует 500 МПа без указания метода упрочнения, стоит насторожиться. Искусственное завышение прочности часто достигается за счет потери пластичности, что делает трубу хрупкой при монтаже.
Циркониевые сплавы работают в воде под высоким давлением и температурой. Главная угроза — окисление и поглощение водорода (гидрирование). Образующиеся гидриды циркония делают металл хрупким (эффект “водородной болезни”).
Авторитетные заводы проводят специальные тесты на коррозию в автоклавах (например, 350 дней при 360°C в литиевой воде). Результаты таких тестов (прирост массы оксидной пленки) должны быть предоставлены покупателю. Заводы, игнорирующие этот этап, продают “кота в мешке”.
В 2025 году был внедрен новый стандарт мониторинга содержания водорода в металле. Лимит составляет 15-20 ppm для готовых изделий. Превышение этого порога недопустимо. Убедитесь, что в спецификации завода есть раздел, посвященный контролю гидрирования, и методы его предотвращения (например, использование барьерных слоев).
| Параметр | Требование для Ядерного класса (Nuclear Grade) | Допуск для Химического класса (Chemical Grade) | Риск при нарушении |
|---|---|---|---|
| Содержание Гафния (Hf) | < 100 ppm (часто < 20 ppm) | До 4.5% | Падение нейтронной экономичности реактора |
| Кислород (O) | 1000 – 1400 ppm | До 2500 ppm | Повышение хрупкости, риск трещин |
| Железо + Хром (Fe+Cr) | 0.10 – 0.14% (для Zircaloy-4) | Не регламентировано строго | Снижение коррозионной стойкости |
| Размер зерна | Однородный, 5-10 мкм | Допускается разброс | Локальная коррозия, радиационная ползучесть |
| Сертификация | ASME NPT, ГОСТ Р, 10CFR50 | ISO 9001, EN 10204 3.1 | Отказ в приемке надзорными органами |
В интернете сотни компаний заявляют, что они являются производителями. На деле 70% из них — торговые дома, которые перепродают металл, произведенный на третьих площадках. В сфере циркония это опасно. Трейдер не несет ответственности за технологию плавки и не может гарантировать прослеживаемость.
Как выявить настоящего производителя? Мы разработали чек-лист из 5 пунктов, который используем перед подписанием контрактов на крупные партии.
Один из наших клиентов сэкономил $200,000, отказавшись от сделки с “заводом”, который не смог показать видео работы прокатного стана. Через месяц выяснилось, что эта компания просто арендовала офис и перепродавала китайский металл с наценкой 40%, выдавая его за европейский.
Работа с международными поставщиками циркония сопряжена с рисками, которые не очевидны на первый взгляд. Мы собрали статистику проблем, с которыми сталкивались наши партнеры в последние два года.
Цирконий в виде стружки или порошка пирофорен (самовоспламеняется на воздухе). Даже готовые изделия чувствительны к загрязнениям. Дешевые поставщики часто экономят на упаковке, используя обычную полиэтиленовую пленку вместо вакуумной упаковки в инертной среде (аргон). При вскрытии такой партии на заводе покупателя металл может быть уже окислен.
Решение: В спецификации закупки жестко пропишите требование к упаковке: “Vacuum sealed in Argon atmosphere, double wooden crate with moisture barrier”. Проверьте этот пункт в инвойсе до оплаты.
Клиенты часто путают ASTM B550 (губчатый цирконий) и ASTM B551 (полуфабрикаты). Заказывая губку по спецификации для труб, вы получите продукт, непригодный для прямой прокатки без дополнительного переплава.
Решение: Четко указывайте форму поставки (slab, billet, tube, sheet) и соответствующий стандарт. Используйте унифицированные термины: “Ingots for remelting” vs “Finished mill products”.
Если вы заказываете циркониевые изделия по собственным чертежам (нестандартные профили, сложные узлы), есть риск, что завод продаст вашу разработку конкурентам. В Азии это распространенная практика.
Решение: Подписывайте жесткий NDA до передачи технической документации. Разбивайте заказ на части: черновую обработку делайте на одном заводе, финишную и контроль качества — на другом, либо настаивайте на эксклюзивном договоре производства.
Рынок циркониевых сплавов находится в точке бифуркации. С одной стороны, ренессанс атомной энергетики (малые модульные реакторы SMR, продление срока службы действующих АЭС) толкает спрос вверх. По данным Всемирной ядерной ассоциации, потребность в цирконии вырастет на 12-15% к 2027 году.
С другой стороны, экологические нормы ужесточаются. Производство циркония энергоемко и создает отходы. Заводы, которые не инвестируют в “зеленые” технологии плавки и рециклинг обрезков, рискуют потерять лицензии. Мы видим тренд на консолидацию: мелкие игроки уходят с рынка, уступая место вертикально-интегрированным холдингам.
Еще один важный тренд — цифровизация. Ведущие заводы внедряют системы “Цифровой двойник” (Digital Twin) для каждой плавки. Это позволяет предсказывать свойства металла еще до окончания прокатки. Покупатели будущего будут требовать доступ к этим цифровым паспортам изделий через блокчейн-платформы для гарантии подлинности.
Цена на сырье также будет волатильной. Зависимость от поставок цирконового песка из Австралии и Ильменита создает риски. Диверсификация источников сырья становится стратегической задачей для всех крупных заводов. Для покупателя это значит: фиксируйте цены в долгосрочных контрактах, спотовый рынок становится слишком опасным.
Для губчатого циркония минимальная партия обычно составляет 1 тонну. Для полуфабрикатов (слитки, плиты) — от 500 кг. Для готовых труб малого диаметра MOQ может начинаться от 100 метров погонных. Однако для индивидуальных сплавов или нестандартных размеров заводы могут требовать заказ полной плавки (около 2-3 тонн), так как перенастройка линии экономически нецелесообразна для малых объемов.
Да, это возможно и даже выгодно. Так называемый “технический цирконий” (с содержанием гафния до 4%) стоит значительно дешевле ядерного. Он отлично подходит для химической аппаратуры, насосов и арматуры, работающих в агрессивных средах, где нейтронная прозрачность не важна. Многие заводы предлагают эту градацию цен явно.
Полный цикл от заказа сырья до отгрузки готовых труб занимает от 3 до 5 месяцев. Сюда входит: закупка концентрата (если нет запаса), производство губки (2 месяца), переплав в слитки (2 недели), горячая и холодная прокатка (1 месяц), термообработка и контроль качества (2-3 недели). Срочные заказы возможны только за счет складских запасов полуфабрикатов, но это увеличивает стоимость на 20-30%.
Для ввоза циркониевых изделий в Россию, Беларусь и Казахстан необходим сертификат соответствия ГОСТ Р или декларация ТР ТС. Также обязательно наличие паспорта качества с результатами испытаний аккредитованной лаборатории. Для ядерной продукции требуется специальное разрешение Ростехнадзора.
Выбор поставщика циркониевых сплавов — это инвестиция в безопасность и надежность вашего проекта на десятилетия вперед. Известные заводы по производству циркониевых сплавов, такие как ЧМЗ, CNNC, Westinghouse или технологичные предприятия вроде ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг», предлагают разные условия, но объединяет их одно: способность документально подтвердить качество каждой плавки и наличие полного производственного цикла. Не гонитесь за самой низкой ценой на рынке. В мире высокочистых металлов низкая цена почти всегда означает компромисс с технологией, который вам придется оплачивать позже.
Наша рекомендация проста: начните с технического аудита. Запросите образцы, проведите независимые тесты, проверьте логистику. Только после этого подписывайте контракт на крупную партию. Если вы сомневаетесь в способности своего отдела закупок провести такую сложную проверку, обратитесь к профессиональным консультантам в области металлургии.
Мы готовы помочь вам найти надежного партнера и организовать цепочку поставок, соответствующую самым строгим международным стандартам. Наша команда имеет доступ к закрытым реестрам производителей и знает, кто реально держит качество, а кто лишь имитирует деятельность.
Свяжитесь с нами сегодня для получения консультации по подбору поставщика циркониевых сплавов под ваши технические задачи. Мы поможем избежать ошибок и сэкономить бюджет вашего проекта.