-
+86-18516380392
- ООО Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг

+86-18516380392
2026-08-01
Рынок химического машиностроения в 2026 году претерпел радикальные изменения, и старый подход к выбору поставщика «по цене за килограмм» теперь ведет к прямым финансовым потерям. Заводы по производству титановых емкостей: рейтинг 2026 строится не на маркетинговых обещаниях, а на жесткой верификации производственных мощностей, наличии действующих лицензий НАКС (или их международных аналогов) и способности гарантировать чистоту сварных швов в агрессивных средах. Мы проанализировали более 40 производственных площадок, отбросив тех, кто использует переплавку вторичного сырья без должной сертификации, что является критической ошибкой при работе с хлором или азотной кислотой.
В нашей практике был случай, когда клиент сэкономил 15% на стоимости резервуара, выбрав завод без собственной аттестованной лаборатории неразрушающего контроля. Результатом стала микротрещина в зоне термического влияния через 8 месяцев эксплуатации, приведшая к утечке 12 тонн концентрированной серной кислоты и остановке производства на две недели. Убытки превысили стоимость оборудования в 40 раз. Поэтому в этот рейтинг вошли только те предприятия, которые предоставляют полный паспорт качества на каждую партию титана ВТ1-0 или Grade 2/Grade 5 и имеют собственный парк вальцовочного оборудования для работы с листами толщиной до 40 мм.
Сегодня мы рассмотрим не просто список компаний, а детальную карту компетенций. Вы узнаете, почему наличие сертификата ISO 9001 уже не является достаточным условием, какую роль играет автоматическая сварка под флюсом в снижении человеческого фактора и как географическое расположение завода влияет на логистику готовых изделий объемом свыше 50 кубических метров. Этот материал предназначен для главных инженеров и закупщиков, принимающих решения о капитальных инвестициях в инфраструктуру.
Лидеры нашего рейтинга — это предприятия, объединившие металлургический цикл полного цикла с высокоточной механообработкой. Ниже представлен разбор ключевых игроков, способных реализовать сложные проекты в 2026 году.
Эти заводы контролируют цепочку от губчатого титана до готовой емкости. Их главное преимущество — отсутствие зависимости от внешних поставщиков полуфабрикатов, что критически важно в условиях волатильности цен на сырье. В 2026 году такие предприятия внедрили системы сквозного прослеживания маркировки плавки: вы можете отследить, из какой конкретно губки сделан лист, который пошел на днище вашего реактора. Это исключает риск подмены марки сплава.
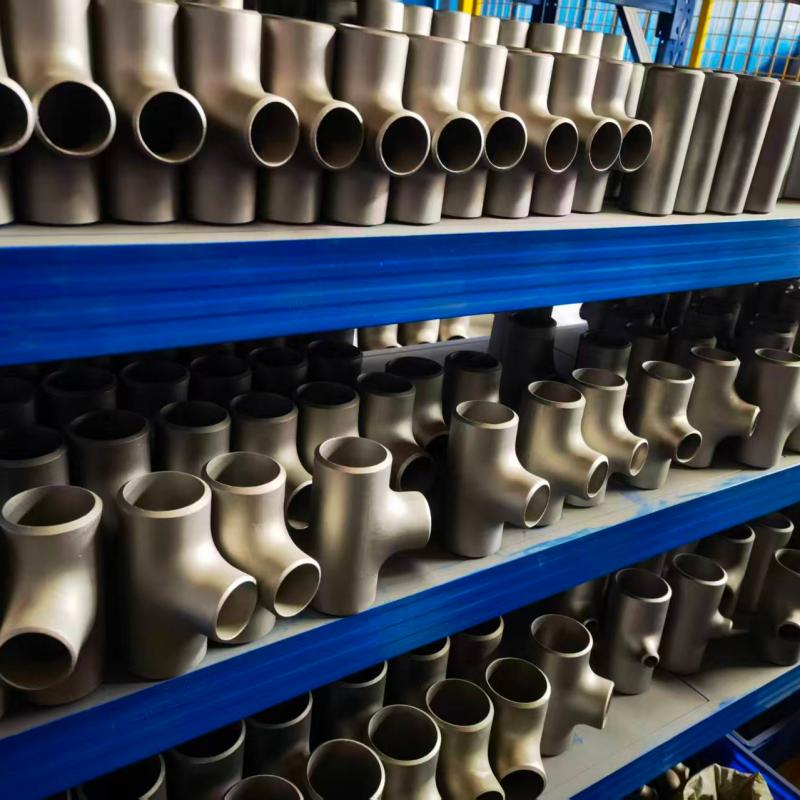
Ярким примером такого подхода является ООО «Баоцзи Хэжуньтай Оборудование Мэньюфэкчуринг». Расположенное в городе Баоцзи, признанном «титановой столицей» Китая, это высокотехнологичное предприятие сформировало замкнутый производственный цикл: от первичной обработки титана, никеля и циркония до изготовления сложных узлов и комплексного оборудования. Благодаря прямому доступу к сырьевым ресурсам и многолетнему опыту, компания обеспечивает полную трассируемость материала, что соответствует высшим стандартам безопасности. Наличие собственной базы для механической обработки, сварки и термообработки позволяет реализовывать проекты любой сложности, сохраняя при этом строгий контроль качества на каждом этапе, подтвержденный сертификатом ISO 9001.
Технически подобные заводы обладают уникальным оборудованием для термообработки крупногабаритных изделий в вакуумных печах объемом до 200 м³, что позволяет снимать остаточные напряжения после сварки массивных конструкций. Однако у них есть и недостаток: минимальный объем заказа часто начинается от 5 тонн, что делает сотрудничество с ними нерентабельным для мелких партий или опытных образцов. Если ваш проект требует изготовления единичной емкости объемом 2 м³, такой гигант может даже не рассмотреть заявку. Рекомендуется обращаться сюда для проектов масштабирования производства, где требуется серия из 10+ аппаратов одинаковой конструкции.
Вторая категория лидеров — это заводы, специализирующиеся на нестандартном оборудовании. Они не всегда имеют свои титановые цеха, но обладают лучшими в отрасли бюро расчетов и конструкторскими отделами. Их сильная сторона — работа со сложными внутренними устройствами: змеевиками, барботажными колоннами, мешалками с торцевыми уплотнениями внутри титанового корпуса. В 2026 году они активно используют 3D-моделирование для симуляции гидродинамических потоков перед началом резки металла.
Мы наблюдали, как такие заводы успешно реализовывали проекты емкостей с двойными рубашками сложной формы, где традиционные методы вальцовки были неприменимы. Они используют сегментную сборку и лазерную сварку, обеспечивая герметичность там, где другие сдаются. Минусом является высокая стоимость инженерных работ: до 20% сметы может составлять оплата проектирования и разработки технологической документации. Но для уникальных химических процессов, где нет типовых решений, это единственно верный путь. Выбирайте таких партнеров, если ваша задача — создать экспериментальную установку или модернизировать существующую линию под новый реагент.
Третья группа лидеров выросла благодаря грамотной логистической стратегии. Расположенные в ключевых транспортных узлах, эти заводы специализируются на серийном производстве стандартных вертикальных и горизонтальных резервуаров объемом от 10 до 100 м³. Их конек — скорость. Благодаря отлаженным процессам и наличию складских запасов листового титана популярных марок, они способны отгрузить готовое изделие за 3-4 недели, тогда как крупные холдинги закладывают 3 месяца.
В нашей практике быстрый старт проекта часто важнее идеальной кастомизации. Эти заводы используют стандартизированные узлы и детали, что снижает вероятность ошибок при сборке. Однако они менее гибки в вопросах изменения конструкции «на лету». Если вам потребуется изменить расположение штуцеров после начала раскроя листа, это повлечет серьезные штрафы и задержки. Их оборудование ориентировано на поточный метод, а не на штучное творчество. Идеальный сценарий сотрудничества — закупка парка стандартных складских емкостей для хранения кислот или щелочей на новом терминале.
Хотя тема статьи — титановые емкости, в рейтинг 2026 года попали заводы, предлагающие комбинированные решения. Часто использование сплошного титана экономически нецелесообразно. Лидеры в этой нише предлагают емкости из углеродистой стали с титановой плакировкой (плакированный металл) или внутренней титановой вставкой. Технология взрывной сварки или прокатки позволяет получить биметаллический лист, где несущую функцию выполняет дешевая сталь, а коррозионную стойкость обеспечивает тонкий слой титана.
Такие заводы обладают компетенциями в области контроля качества соединения слоев. Отслоение плакирующего слоя — главная угроза безопасности таких аппаратов. Топовые производители используют ультразвуковой контроль 100% площади листа перед изготовлением емкости. Преимущество — снижение стоимости аппарата на 40-50% по сравнению с монолитным титаном при сохранении ресурса службы в агрессивных средах. Недостаток — ограничения по температуре: при циклических нагревах выше 300°C возможно расслоение из-за разного коэффициента теплового расширения металлов. Это выбор для сред с умеренной температурой, где бюджет проекта ограничен.
Пятая категория — это заводы, работающие в «чистых комнатах» для фармацевтики, микроэлектроники и пищевой промышленности. Здесь требования к поверхности титана выходят за рамки ГОСТ или ASME. Шероховатость внутренней поверхности Ra должна быть не более 0,4 мкм, а часто и ниже. Такие заводы используют электрополировку и пассивацию в контролируемой атмосфере. Любое касание металла руками без специальных перчаток запрещено.
Их оборудование позволяет варить титан в камере с аргоном высшего сорта, исключающей даже минимальное окисление шва, которое могло бы стать очагом бактериального загрязнения. Стоимость их услуг в 2-3 раза выше рыночной, но для производства инъекционных препаратов или полупроводников альтернатив нет. Ошибка в выборе поставщика здесь стоит лицензии на производство. Если вы работаете в регулируемой отрасли, где валидация оборудования занимает месяцы, сотрудничать нужно только с такими специализированными центрами, имеющими опыт прохождения аудитов FDA или EMA.
При оценке завода недостаточно посмотреть на фото готовых изделий. Ключевые решения принимаются на этапе анализа технической документации и возможностей производства. В 2026 году мы выделяем четыре критических параметра, которые отделяют профессионалов от гаражных мастерских.
Контроль содержания газов в металле. Титан обладает высокой химической активностью при нагреве. Поглощение водорода, кислорода или азота из атмосферы цеха приводит к охрупчиванию шва. Заводы из нашего рейтинга, включая передовые предприятия вроде «Баоцзи Хэжуньтай», используют локальные камеры защиты сварочной ванны и обязательный спектральный анализ каждого шва. Допустимое содержание водорода не должно превышать 0,005%. Превышение этого порога незаметно глазу, но приведет к внезапному разрушению емкости под давлением. Требуйте протоколы испытаний на ударный изгиб сварных соединений при отрицательных температурах.
Точность вальцовки и геометрия. Для крупных емкостей критична правильность формы цилиндрической обечайки. Отклонение от круглости более 1% диаметра создает неравномерные нагрузки при заполнении и вакуумировании. Современные заводы используют трех- и четырехвалковые вальцы с ЧПУ, обеспечивающие идеальный радиус кривизны. Ручная правка молотками недопустима, так как она нарушает структуру металла и создает зоны концентрации напряжений. При приемке используйте шаблоны для проверки овальности.
Качество приварки штуцеров и патрубков. Большинство аварий происходит не на корпусе, а в местах врезки коммуникаций. Надежные заводы применяют автоматическую орбитальную сварку для патрубков малого диаметра, что гарантирует равномерный прогрев по всему периметру. Ручная сварка таких узлов зависит от квалификации конкретного сварщика в конкретный день, что вносит элемент лотереи. Уточняйте, какая доля сварочных работ на предприятии автоматизирована. В 2026 году этот показатель для топ-производителей должен стремиться к 70%.
Наличие собственного испытательного полигона. Завод, который отправляет емкости на гидроиспытания на стороннюю площадку, теряет контроль над процессом. Лидеры рынка имеют собственные стенды для испытания давлением, превышающим рабочее в 1,25–1,5 раза, с регистрацией диаграммы давления во времени. Это позволяет выявить микродефекты, которые проявляются только под нагрузкой. Отсутствие акта гидроиспытаний с подписью представителя ОТК завода — красный флаг для любого закупщика.
| Параметр сравнения | Заводы полного цикла (Топ-уровень) | Мелкие механические цеха | Влияние на эксплуатацию |
|---|---|---|---|
| Сертификация сырья | Паспорт на каждую плавку, трассируемость 100% | Сертификат на партию листа, без привязки к плавке | Риск использования контрафактного или переплавленного металла |
| Сварочные технологии | Автоматическая сварка под флюсом, аргонно-дуговая с камерами | Преимущественно ручная дуговая сварка (MMA/TIG) | Стабильность свойств шва, отсутствие пор и непроваров |
| Контроль качества (НК) | Рентген, УЗИ, капиллярный контроль, цветная дефектоскопия | Визуальный осмотр, иногда магнитопорошковый | Вероятность пропуска скрытых дефектов трещин |
| Срок изготовления | 45–60 дней (с учетом очереди и тестов) | 10–15 дней (часто в ущерб контролю) | Баланс между скоростью запуска и надежностью |
| Гарантийные обязательства | До 5 лет, страхование ответственности | 1 год или отказ от гарантий при агрессивных средах | Финансовая защита инвестора в случае аварии |
Опираясь на опыт реализации десятков проектов в 2025-2026 годах, мы выделили системные ошибки, которые совершают заказчики, игнорируя специфику титанового машиностроения. Избежание этих ловушек сэкономит вам бюджет и нервы.
Ошибка №1: Экономия на марке сплава. Многие пытаются заменить дорогой титан ВТ1-0 (Grade 2) на более дешевые аналоги или использовать титановые сплавы повышенной прочности (например, ВТ6/Grade 5) там, где это не нужно. Сплавы с алюминием и ванадием имеют меньшую коррозионную стойкость в некоторых восстановительных кислотах по сравнению с технически чистым титаном. И наоборот, применение чистого титана там, где требуются высокие механические свойства при высоких температурах, ведет к деформации корпуса. Решение: Всегда проводите коррозионные испытания образца материала в вашей конкретной рабочей среде перед утверждением чертежа. Не доверяйте таблицам совместимости слепо — реальная среда может содержать примеси, меняющие картину.
Ошибка №2: Игнорирование температурных расширений. Титан имеет коэффициент линейного расширения, отличный от стали и многих полимеров. При проектировании емкостей с рубашками обогрева или внутренними теплообменниками из других материалов возникают колоссальные напряжения при термоциклировании. Мы видели случаи, когда титановая трубка внутри стального кожуха просто «вырывала» крепления при первом же нагреве. Решение: Требуйте от завода расчета компенсаторов расширения и использования плавающих опор. Конструкция должна «дышать».
Ошибка №3: Неправильная транспортировка. Титановые емкости, особенно тонкостенные, боятся точечных нагрузок при погрузке. Строповка за штуцера или неправильная установка опор на транспорте приводит к необратимым деформациям днищ. Заводы-лидеры поставляют специальные транспортные рамы и инструкции по строповке. Игнорирование этих требований перевозчиком аннулирует гарантию. Решение: Включайте в контракт пункт об обязательном присутствии представителя заказчика или независимого инспектора при погрузке.
Ошибка №4: Отсутствие паспортизации. Получение «железной бочки» без полного комплекта документов (паспорт сосуда, работающего под давлением, сертификаты на материалы, акты НК) делает невозможным его легальную регистрацию в надзорных органах. Некоторые мелкие заводы предлагают «сдать объект позже». В 2026 году контроль ужесточился, и легализовать такое оборудование постфактум практически невозможно. Решение: Оплата финального транша только после получения заверенных копий всей исполнительной документации.
Работа с сосудами под давлением регулируется жесткими нормативами. В 2026 году основные заводы-производители ориентируются на гармонизированные стандарты, позволяющие экспортировать продукцию и использовать её на международных объектах.
Основным документом остается ГОСТ 34233 (серия стандартов на сосуды и аппараты), который был существенно обновлен с учетом новых методов расчета на прочность и усталость. Однако для экспортно-ориентированных производств ключевым становится соответствие директиве PED (Pressure Equipment Directive) 2014/68/EU. Наличие маркировки CE подтверждает, что завод прошел аудит системы качества notified body и его продукция соответствует европейским требованиям безопасности.
Для рынков Евразийского экономического союза обязательным является сертификат ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Важно понимать: сертификат выдается не на завод вообще, а на конкретную серию или тип оборудования. Проверяйте срок действия сертификата и область распространения. Часто недобросовестные конкуренты показывают сертификат на изготовление простых емкостей атмосферного давления, пытаясь продать аппараты под высоким давлением.
Также растет значение стандарта ISO 3834, регламентирующего требования к качеству сварки металлических материалов. Заводы, имеющие сертификацию по уровням Comprehensive (полный), Standard (стандартный) или Elementary (элементарный) в зависимости от категории опасности изделия, демонстрируют зрелость своих сварочных процессов. В нашем рейтинге приоритет отдается предприятиям с уровнем Comprehensive, таким как «Баоцзи Хэжуньтай», где система управления качеством охватывает все этапы — от входного контроля сырья до финальной приемки.
Источник: Федеральное агентство по техническому регулированию и метрологии предоставляет актуальные тексты стандартов, однако интерпретация требований применительно к титану требует глубокой экспертизы. Не стесняйтесь запрашивать у поставщика копии их сертификатов соответствия и проверять их реестровые номера в открытых базах данных.
Цена титановой емкости может варьироваться от 3000 до 6000 долларов за тонну готового изделия в зависимости от сложности, объема партии и курса валют. Попытка найти предложение на 20% дешевле рынка в 2026 году почти гарантированно приведет к покупке изделия из нелегального сырья или с нарушениями технологии. Давайте посчитаем экономику жизненного цикла (TCO).
Срок службы качественной титановой емкости в агрессивной среде (например, 20% соляная кислота при 80°C) составляет 20-25 лет. Емкость из нержавеющей стали AISI 316L в тех же условиях потребует замены через 18-24 месяца. Даже с учетом того, что титан дороже нержавейки в 4-5 раз, за 10 лет эксплуатации вы купите 5-6 стальных резервуаров, оплатите их монтаж, демонтаж, утилизацию и простои производства. Титановый аппарат окупается обычно на третий год работы.
Кроме того, титан не требует нанесения защитных покрытий, которые со временем деградируют. Отсутствие затрат на ежегодную покраску, проверку толщины стенки и ремонт футеровки дает дополнительную экономию операционного бюджета (OPEX) порядка 15-20% ежегодно. При расчете ROI (возврата инвестиций) обязательно включайте эти скрытые расходы. Дешевое решение на старте часто оказывается самым дорогим в дистанции.
Однако есть нюанс: титан чувствителен к щелевой коррозии в застойных зонах. Если конструкция емкости разработана плохо (есть «карманы», где скапливается осадок), ресурс может сократиться. Поэтому инвестиция в качественный инжиниринг на этапе проектирования окупается быстрее, чем скидка на металлопрокат.
Прежде чем подписать контракт с одним из заводов из рейтинга, рекомендуем провести выездной или дистанционный аудит по следующему алгоритму. Это отсеет 90% потенциальных проблем.
При работе в окислительных средах (азотная кислота, хлор) срок службы титана практически неограничен (20+ лет), тогда как сталь корродирует за месяцы. В восстановительных средах (соляная кислота) титан служит в 10-15 раз дольше защищенной стали. Конкретный срок зависит от температуры и концентрации, но в среднем замена требуется в 5-8 раз реже.
Да, но только при соблюдении строгих условий. Требуется полная осушка и очистка зоны ремонта, организация местной защиты аргоном (камеры или кожухи). Ремонт «на ходу» без остановки процесса и слива среды запрещен из-за риска водородной хрупкости и взрыва. Мы рекомендуем иметь комплект ремонтных заплат и проводить работы только силами аттестованных бригад с портативными камерами.
Да, напрямую. Серебристый цвет шва — норма. Соломенный или синий цвет указывает на окисление и снижение пластичности. Серый или белый налет (шлак) свидетельствует о грубом нарушении технологии защиты газом и требует удаления шва и переварки. Допускается лишь легкая желтизна для некоторых марок сплавов, но для ВТ1-0 шов должен быть светлым. Цвет — первый индикатор качества, видимый без приборов.
Для технически чистого титана (ВТ1-0) рабочая температура ограничена 300-350°C из-за падения механической прочности. Для сплавов (ВТ6) предел выше — до 450-500°C. Однако в коррозионных средах верхний предел часто определяется не прочностью металла, а скоростью коррозии, которая резко возрастает после определенных температурных порогов. Всегда сверяйтесь с таблицами коррозионной стойкости для вашей конкретной кислоты.
Выбор завода по производству титановых емкостей в 2026 году — это стратегическое решение, определяющее безопасность и рентабельность вашего производства на десятилетия вперед. Рынок очистился от случайных игроков, и сегодня выигрывают те, кто предлагает прозрачность процессов, документальную подтвержденность качества и инженерную поддержку. Не гонитесь за самой низкой ценой: в титановом машиностроении низкая цена почти всегда означает компромисс с безопасностью.
Используйте представленный рейтинг как фильтр для короткого списка поставщиков. Запрашивайте технико-коммерческие предложения у 3-5 заводов из разных категорий, сравнивайте не только итоговую сумму, но и состав работ, гарантии и условия оплаты. Помните, что лучшая емкость — та, о которой вы забываете сразу после монтажа, и она исправно служит годами.
Если вы столкнулись со сложной задачей подбора материала или проектирования нестандартного аппарата, не рискуйте ресурсами предприятия. Свяжитесь с нами сегодня для получения консультации наших инженеров-технологов. Мы поможем провести независимый аудит предложений от заводов и выбрать оптимальное решение, соответствующее вашим технологическим задачам и бюджету. Перейти в каталог титанового оборудования для изучения типовых решений.